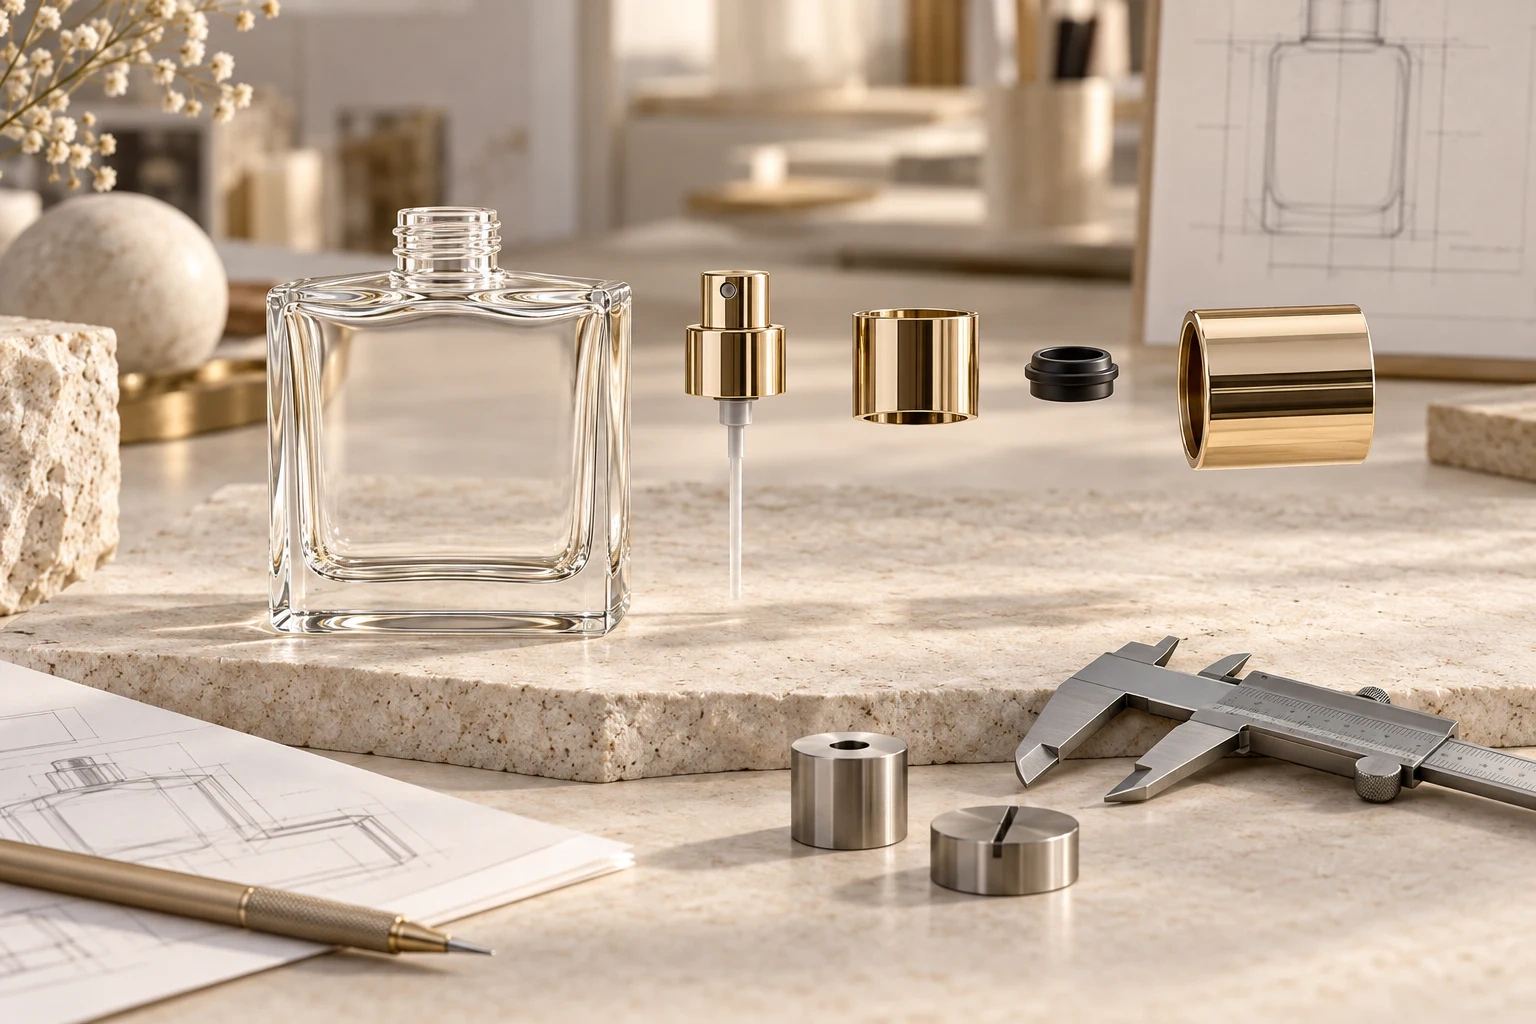
Componenti approvati non equivalgono a un assemblaggio approvato
Nei progetti di profumeria, i componenti vengono spesso acquistati separatamente. Il vetraio conferma il disegno del flacone, il fornitore della pompa verifica l’interfaccia con il collo, il produttore del cappuccio approva l’accoppiamento interno e il decoratore valida la finitura. Eppure, l’assemblaggio completo può presentare un gioco irregolare sotto la ghiera, un erogatore esposto, un cappuccio allentato, una pompa inclinata o una perdita lenta.
Il motivo è semplice: ogni fornitore può controllare un riferimento diverso. L’altezza del flacone misurata dal piano di appoggio, quella della pompa riferita a un piano nominale del collo e l’innesto del cappuccio misurato da uno spallamento interno non formano automaticamente una catena coerente. Tutte le variazioni ammesse si accumulano nel confezionamento finito.
L’unità di sviluppo deve quindi essere l’intero sistema di chiusura: collo in vetro, metodo di fissaggio, pompa, guarnizione, ghiera, inserto e involucro esterno del cappuccio. I disegni dei singoli pezzi restano necessari, ma le quote critiche devono essere collegate attraverso riferimenti comuni e criteri di accettazione dell’assemblaggio.
Partire dalle interfacce funzionali, non dalla silhouette
Una revisione utile delle tolleranze individua anzitutto dove si trasmettono le forze e come si ottengono tenuta e posizionamento. Il collo fornisce la geometria; la pompa o la capsula di aggraffatura assicura il fissaggio; la guarnizione realizza la tenuta al liquido; la ghiera definisce il raccordo visibile; l’inserto del cappuccio determina ritenzione e posizione finale. L’involucro decorativo può aggiungere peso e presenza estetica, ma non deve nascondere una struttura interna instabile.
In un sistema aggraffato interagiscono diametro e altezza del bordino, ovalizzazione del collo, superficie di tenuta, dimensioni della guarnizione, materiale della capsula e regolazioni di aggraffatura. In un sistema a vite diventano centrali profilo del filetto, posizione di inizio, passo, intervallo di coppia e compressione della guarnizione. Un componente a scatto introduce anche la forza di ritenzione e la variabilità della forza di estrazione. Ogni architettura richiede un proprio elenco di caratteristiche critiche per il funzionamento.
Non assegnare lo stesso livello di controllo a tutte le quote del disegno. Individua quelle che determinano tenuta, allineamento, azionamento e corretto appoggio del cappuccio. Per queste servono dati di capacità del processo e un controllo delle modifiche più rigoroso. Le quote estetiche possono essere gestite separatamente, evitando di chiedere tolleranze irrealistiche ovunque e trascurare proprio le interfacce decisive.
Costruire la catena a partire da riferimenti dichiarati
Il disegno d’assieme deve indicare da dove partono le misure verticali e radiali. Sul flacone, il piano di appoggio può essere utile per l’altezza totale del confezionamento, ma il piano di tenuta del collo è in genere più significativo per pompa e guarnizione. Il cappuccio può posizionarsi rispetto alla sommità della ghiera, a uno spallamento dell’inserto o al corpo pompa. Senza riferimenti espliciti, due addetti possono misurare correttamente lo stesso gruppo e arrivare a conclusioni diverse.
Una verifica pratica registra, per ogni anello della catena, quota nominale, variazione ammessa e direzione del suo effetto. Il calcolo nel caso peggiore è un primo controllo utile, ma può risultare troppo conservativo quando quote indipendenti raggiungono raramente i rispettivi limiti nello stesso momento. I dati di produzione consentono un’analisi statistica, purché il processo sia stabile e i campioni rappresentino la normale fabbricazione.
Quando pertinente, richiedi misurazioni su più impronte, turni o lotti. Un campione perfetto selezionato a mano non mostra se un’impronta produce un collo più alto o se un inserto della pompa cambia dopo la manutenzione dello stampo. La tracciabilità per impronta e lotto dei componenti rende molto più rapida la successiva ricerca delle cause.
Descrivere l’aspetto con criteri misurabili
Espressioni come «a filo», «accoppiamento di pregio» e «nessuno spazio visibile» comunicano un’intenzione, ma non governano la produzione. Traducile in intervalli controllati: distanza tra ghiera e vetro, spazio tra cappuccio e ghiera, inclinazione ammessa, concentricità, porzione visibile dell’erogatore e allineamento angolare quando la grafica deve essere rivolta in avanti.
La sola misurazione non basta per ogni caratteristica estetica. Definisci distanza di osservazione, illuminazione, sfondo e modalità di rotazione per l’esame visivo. Una ghiera scura sul vetro trasparente evidenzia gli spazi diversamente da una ghiera dorata su un flacone verniciato. Lo standard estetico approvato deve usare colori e finiture definitivi, non componenti tecnici privi di decorazione.
Anche la ritenzione del cappuccio richiede un limite inferiore e uno superiore. Se è troppo bassa, i cappucci si allentano durante il confezionamento e il trasporto. Se è troppo alta, il consumatore fatica ad aprire il prodotto o rischia di estrarre la pompa dal collo. Registra le forze di inserimento ed estrazione su cicli ripetuti, dopo il condizionamento e con finiture superficiali rappresentative.
La tenuta dipende dall’intero sistema
Un’indagine sulle perdite non deve fermarsi alla conclusione «la pompa è difettosa». La causa può essere una superficie di tenuta danneggiata, una compressione insufficiente della guarnizione, un collo ovalizzato, un diametro di aggraffatura errato, un’alterazione del materiale dovuta alla formula, un carico eccessivo del pescante o regolazioni di assemblaggio esterne all’intervallo validato.
Prova confezioni riempite e rappresentative della produzione in posizione verticale, laterale e capovolta, dove appropriato, con temperature e tempi definiti. Includi la simulazione del trasporto e una verifica dell’azionamento dopo la prova. Registra separatamente la variazione di massa e le perdite visibili: evaporazione, prodotto trattenuto e residui esterni possono altrimenti confondere l’interpretazione.
Usa la formula reale quando possibile. Concentrazione alcolica, oli profumati e altri ingredienti possono modificare il comportamento di elastomeri e plastiche. I risultati di compatibilità ottenuti con un’altra famiglia di formule possono aiutare a pianificare la prova, ma non bastano, da soli, a giustificare l’approvazione del confezionamento commerciale.
Una specifica di chiusura utilizzabile dagli acquisti
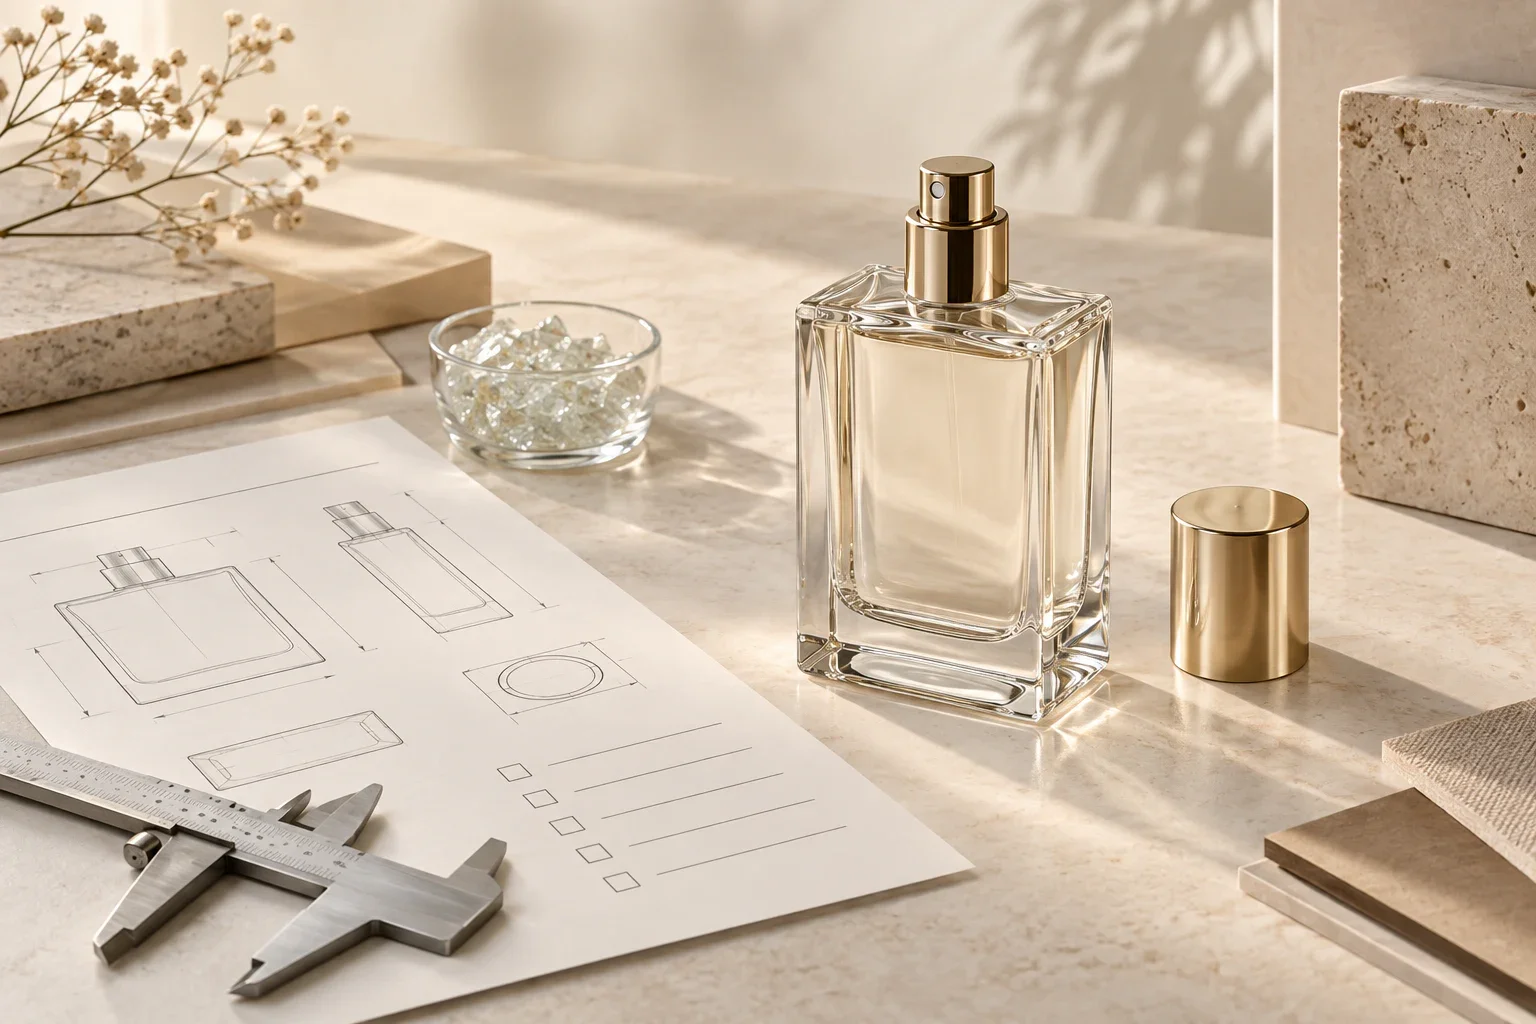
- Un disegno d’assieme di riferimento che colleghi tutte le interfacce funzionali e i riferimenti dichiarati.
- Una tabella delle quote critiche con valori nominali, tolleranze, metodo di misura e fornitore responsabile.
- Una finestra di processo per l’assemblaggio che comprenda regolazioni di aggraffatura, innesto a scatto o coppia di serraggio e attrezzature utilizzate.
- Criteri prestazionali per tenuta, dose erogata, azionamento, ritenzione del cappuccio, allineamento e spazi visibili.
- Un elenco di materiali approvati che identifichi ogni componente e finitura a contatto con la formula.
- Una regola di notifica delle modifiche per attrezzature, impronte, materiali, subfornitori e parametri di processo.
L’obiettivo non è eliminare ogni variazione, ma progettare un assemblaggio che continui a funzionare e mantenga l’aspetto voluto anche con gli scostamenti inevitabili della produzione reale. Quando le responsabilità sono definite per ogni interfaccia, i problemi di chiusura diventano questioni tecniche misurabili, anziché controversie ricorrenti tra fornitori di componenti.