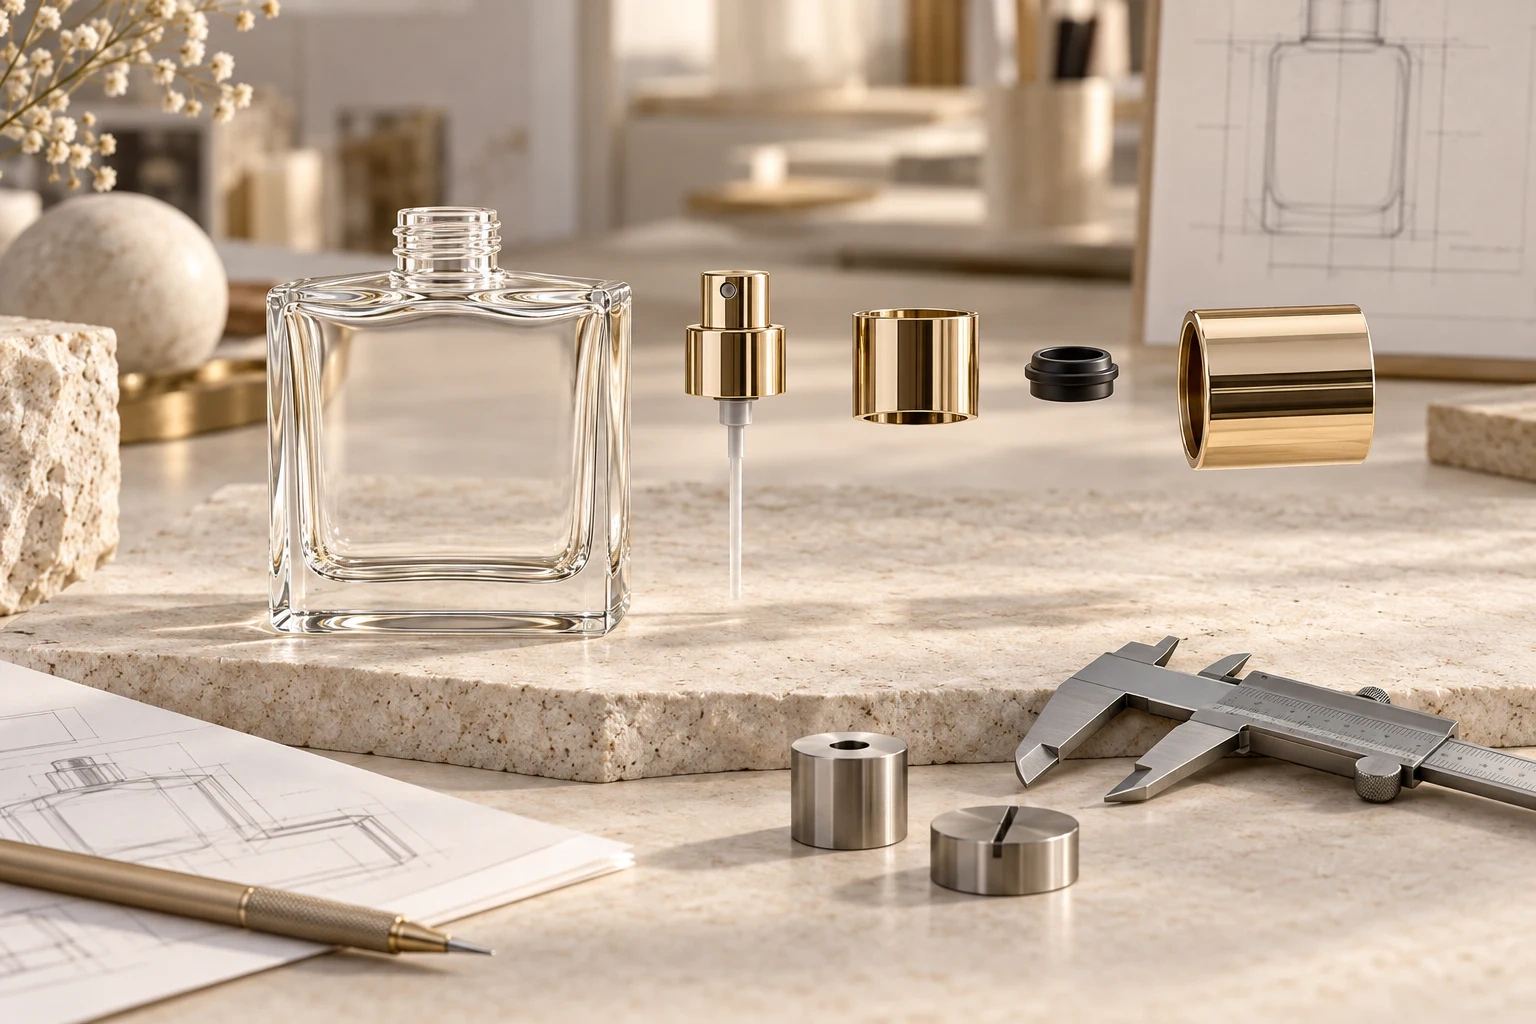
اعتماد المكونات منفردة لا يعني اعتماد التجميع
غالبًا ما تُشترى مكونات عبوات العطر كلٌّ على حدة. يؤكد مصنع الزجاج رسم الزجاجة، ويعتمد مورد المضخة واجهة اتصالها بالعنق، ويوافق مصنع الغطاء على الملاءمة الداخلية، ويعتمد منفذ الزخرفة التشطيب السطحي. ومع ذلك، قد تظهر في المجموعة النهائية فجوة غير منتظمة أسفل الطوق، أو رأس رش مكشوف، أو غطاء مرتخٍ، أو مضخة مائلة، أو تسرب بطيء.
السبب بسيط: قد يعتمد كل مورد مرجع قياس مختلفًا. فارتفاع الزجاجة المقاس من قاعدة الارتكاز، وارتفاع المضخة المحدد انطلاقًا من مستوى اسمي للعنق، وعمق تعشيق الغطاء المقاس من كتف داخلي، لا تشكل تلقائيًا سلسلة أبعاد متناسقة. وكل تفاوت مسموح به يضاف إلى غيره في العبوة النهائية.
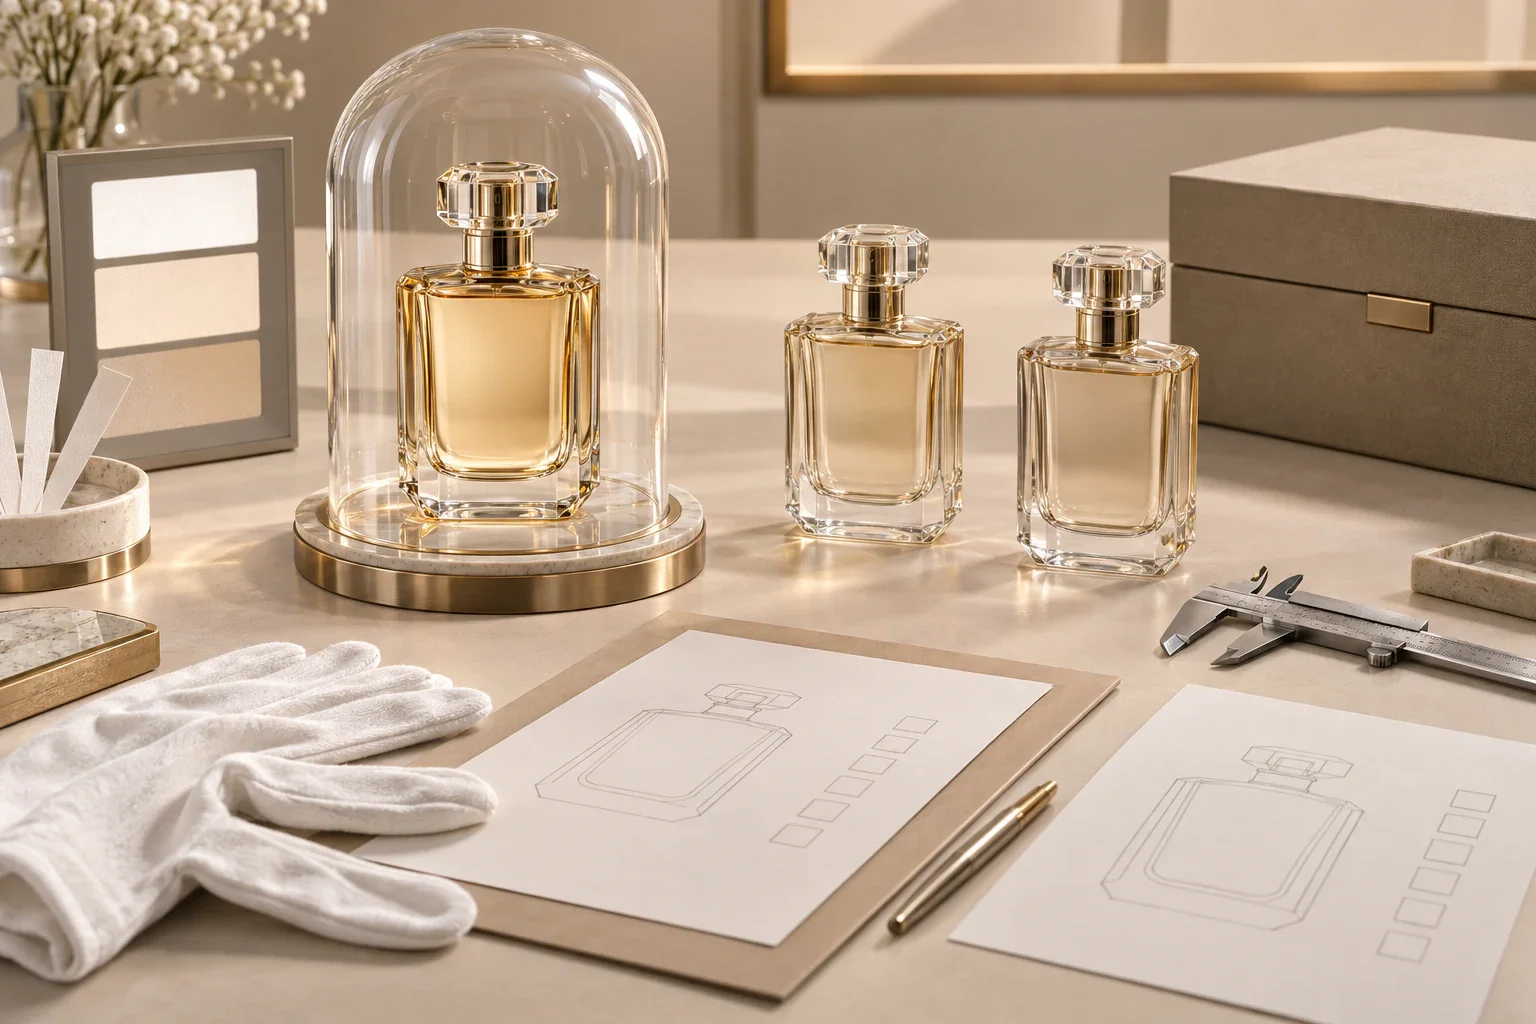
لذلك يجب أن تشمل عملية التطوير منظومة الإغلاق كاملة: العنق الزجاجي، وطريقة التثبيت، والمضخة، والحشية، والطوق، والقطعة الداخلية للغطاء، وغلافه الخارجي. تظل رسومات الأجزاء المنفردة ضرورية، لكن يجب ربط أبعادها الحرجة بمراجع مشتركة ومعايير قبول على مستوى التجميع.
ابدأ بالواجهات الوظيفية، لا بالشكل الخارجي
تبدأ مراجعة التفاوتات المفيدة بتحديد مواضع انتقال القوى وكيفية تحقيق الإحكام والتموضع. يوفر العنق الشكل الهندسي، وتؤمّن المضخة أو جلبة الكبس التثبيت، وتمنع الحشية تسرب السائل، ويحدد الطوق الانتقال المرئي، بينما تحقق القطعة الداخلية للغطاء قوة التثبيت والموضع النهائي. وقد يضيف الغلاف الزخرفي وزنًا وجاذبية، لكنه يجب ألا يخفي تصميمًا داخليًا غير مستقر.
في نظام التثبيت بالكبس، تتفاعل أبعاد بروز العنق، من قطر وارتفاع، مع بيضاوية العنق وسطح الإحكام وأبعاد الحشية ومادة جلبة الكبس وإعدادات الكبس. وفي النظام اللولبي، تصبح هيئة السن وموضع بدايته وخطوته ونطاق عزم الربط وضغط الحشية عوامل أساسية. ويضيف المكون المثبت بالتعشيق قوة التثبيت وتفاوت قوة السحب. ولكل تصميم قائمة خاصة من الخصائص الحرجة لأداء وظيفته.
لا تضع جميع أبعاد الرسم ضمن مستوى الفحص نفسه. حدد الأبعاد القليلة التي تتحكم في التسرب والمحاذاة والتشغيل واستقرار الغطاء في موضعه. فهذه تحتاج إلى بيانات تثبت قدرة العملية وإلى ضبط أشد للتغييرات. ويمكن إدارة الأبعاد الجمالية بصورة منفصلة، بدل مطالبة المصانع بتفاوتات غير واقعية في كل موضع مع إغفال الواجهات الأهم.
ابنِ سلسلة الأبعاد على مراجع معلنة
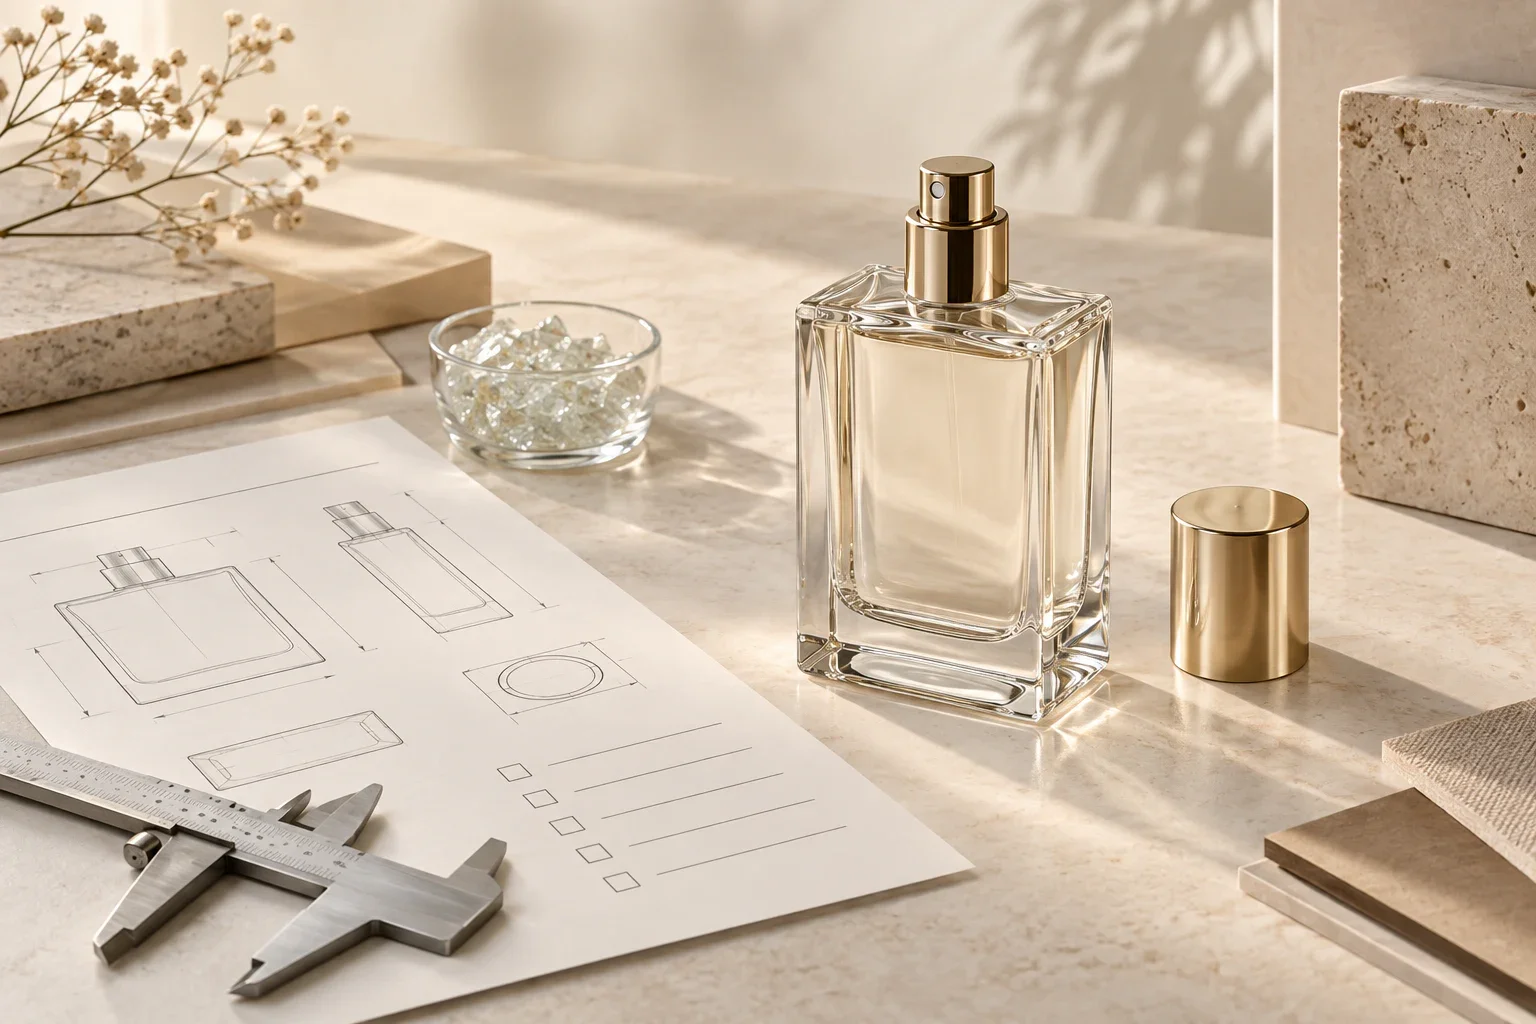
يجب أن يحدد رسم التجميع نقطة بدء القياسات الرأسية والشعاعية. قد يكون سطح ارتكاز الزجاجة مناسبًا لقياس الارتفاع الكلي للعبوة، لكن مستوى الإحكام في العنق يكون عادة أكثر صلة بالمضخة والحشية. وقد يستند تموضع الغطاء إلى أعلى الطوق أو كتف القطعة الداخلية أو جسم المضخة. وإذا لم تكن هذه المراجع صريحة، فقد يقيس مفتشان المجموعة نفسها بصورة صحيحة ويصلان إلى استنتاجين مختلفين.
تسجل المراجعة العملية لكل حلقة في السلسلة البعد الاسمي والتفاوت المسموح به واتجاه تأثيره. يفيد حساب أسوأ الحالات كفحص أولي، لكنه قد يكون متحفظًا أكثر من اللازم عندما نادرًا ما تبلغ الأبعاد المستقلة حدودها في الوقت نفسه. وتتيح بيانات الإنتاج تحليلًا إحصائيًا، بشرط أن تكون العملية مستقرة وأن تمثل العينات التصنيع المعتاد.
اطلب، حيثما يلزم، قياسات من عدة تجاويف قوالب أو ورديات أو دفعات. فالعينة المثالية المنتقاة يدويًا لا تكشف ما إذا كان أحد التجاويف ينتج عنقًا أعلى، أو إذا كان جزء داخلي من المضخة يتغير بعد صيانة العِدد. وتسرّع إمكانية التتبع بحسب تجويف القالب ودفعة المكونات تحليل الأسباب لاحقًا.
صف المظهر بمعايير قابلة للقياس
تنقل عبارات مثل «على مستوى واحد» و«ملاءمة فاخرة» و«من دون فجوة مرئية» المقصد التصميمي، لكنها لا تضبط الإنتاج. حوّلها إلى نطاقات محددة: الفجوة بين الطوق والزجاج، والفجوة بين الغطاء والطوق، والميل المسموح به، واتحاد المركز، والجزء المكشوف من رأس الرش، والمحاذاة الزاوية عندما يجب أن تتجه الرسومات إلى الأمام.
القياس وحده لا يكفي لكل سمة جمالية. حدد مسافة المشاهدة والإضاءة والخلفية وطريقة تدوير العبوة أثناء الفحص البصري. فالطوق الداكن على الزجاج الشفاف يُظهر الفجوات بصورة مختلفة عن طوق ذهبي على زجاجة مطلية. ويجب أن يستخدم مرجع المظهر المعتمد الألوان والتشطيبات النهائية، لا قطعًا هندسية بلا زخرفة.
تحتاج قوة تثبيت الغطاء أيضًا إلى حد أدنى وحد أعلى. إذا كانت منخفضة جدًا، ارتخت الأغطية أثناء التغليف والنقل. وإذا كانت مرتفعة جدًا، واجه المستهلك صعوبة في الفتح أو سحب المضخة من العنق. سجل قوتي الإدخال والسحب عبر دورات متكررة، وبعد تهيئة العينات، ومع تشطيبات سطحية تمثل المنتج الفعلي.
الإحكام نتيجة لعمل المنظومة كاملة
يجب ألا ينتهي التحقيق في التسرب عند عبارة «تعطلت المضخة». فقد يكون السبب تلف سطح الإحكام، أو عدم كفاية ضغط الحشية، أو خروج العنق عن الاستدارة، أو خطأ قطر الكبس، أو تغير المادة بفعل التركيبة، أو حمل زائد من أنبوب السحب، أو إعدادات تجميع خارج النطاق المعتمد.
اختبر عبوات مملوءة تمثل الإنتاج الفعلي، في وضع قائم وجانبي ومقلوب حيثما يناسب، ضمن درجات حرارة ومدد محددة. وأدرج محاكاة النقل وفحص التشغيل بعد الاختبار. سجل تغير الكتلة والتسرب المرئي كلًّا على حدة، لأن التبخر والمنتج المحتجز والبقايا الخارجية قد تربك تفسير النتائج.
استخدم التركيبة الفعلية متى أمكن. فقد تغير نسبة الكحول والزيوت العطرية والمكونات الأخرى سلوك اللدائن المرنة والبلاستيك. ويمكن لبيانات التوافق الخاصة بعائلة أخرى من التركيبات أن تساعد في تخطيط الاختبار، لكنها لا تكفي لاعتماد العبوة التجارية تلقائيًا.
مواصفة إغلاق عملية لفرق المشتريات
- رسم تجميع مرجعي واحد يربط جميع الواجهات الوظيفية ومراجع القياس المعلنة.
- جدول للأبعاد الحرجة يضم القيم الاسمية والتفاوتات وطريقة القياس والمورد المسؤول.
- نطاق معتمد لإعدادات التجميع يشمل الكبس أو التعشيق أو عزم الربط والمعدات المستخدمة.
- معايير أداء للإحكام وجرعة الرش والتشغيل وقوة تثبيت الغطاء والمحاذاة والفجوات المرئية.
- قائمة مواد معتمدة تحدد كل مكون وتشطيب يلامس التركيبة.
- قاعدة للإبلاغ عن التغييرات تشمل العِدد وتجويفات القوالب والمواد والموردين الفرعيين وإعدادات العملية.
الهدف ليس إزالة كل تفاوت، بل تصميم مجموعة تواصل أداء وظيفتها وتحافظ على المظهر المقصود ضمن التفاوتات التي ينتجها التصنيع الفعلي. وعندما تتحدد المسؤولية عند كل واجهة، تصبح مشكلات الإغلاق مسائل هندسية قابلة للقياس بدل أن تتحول إلى خلافات متكررة بين موردي المكونات.