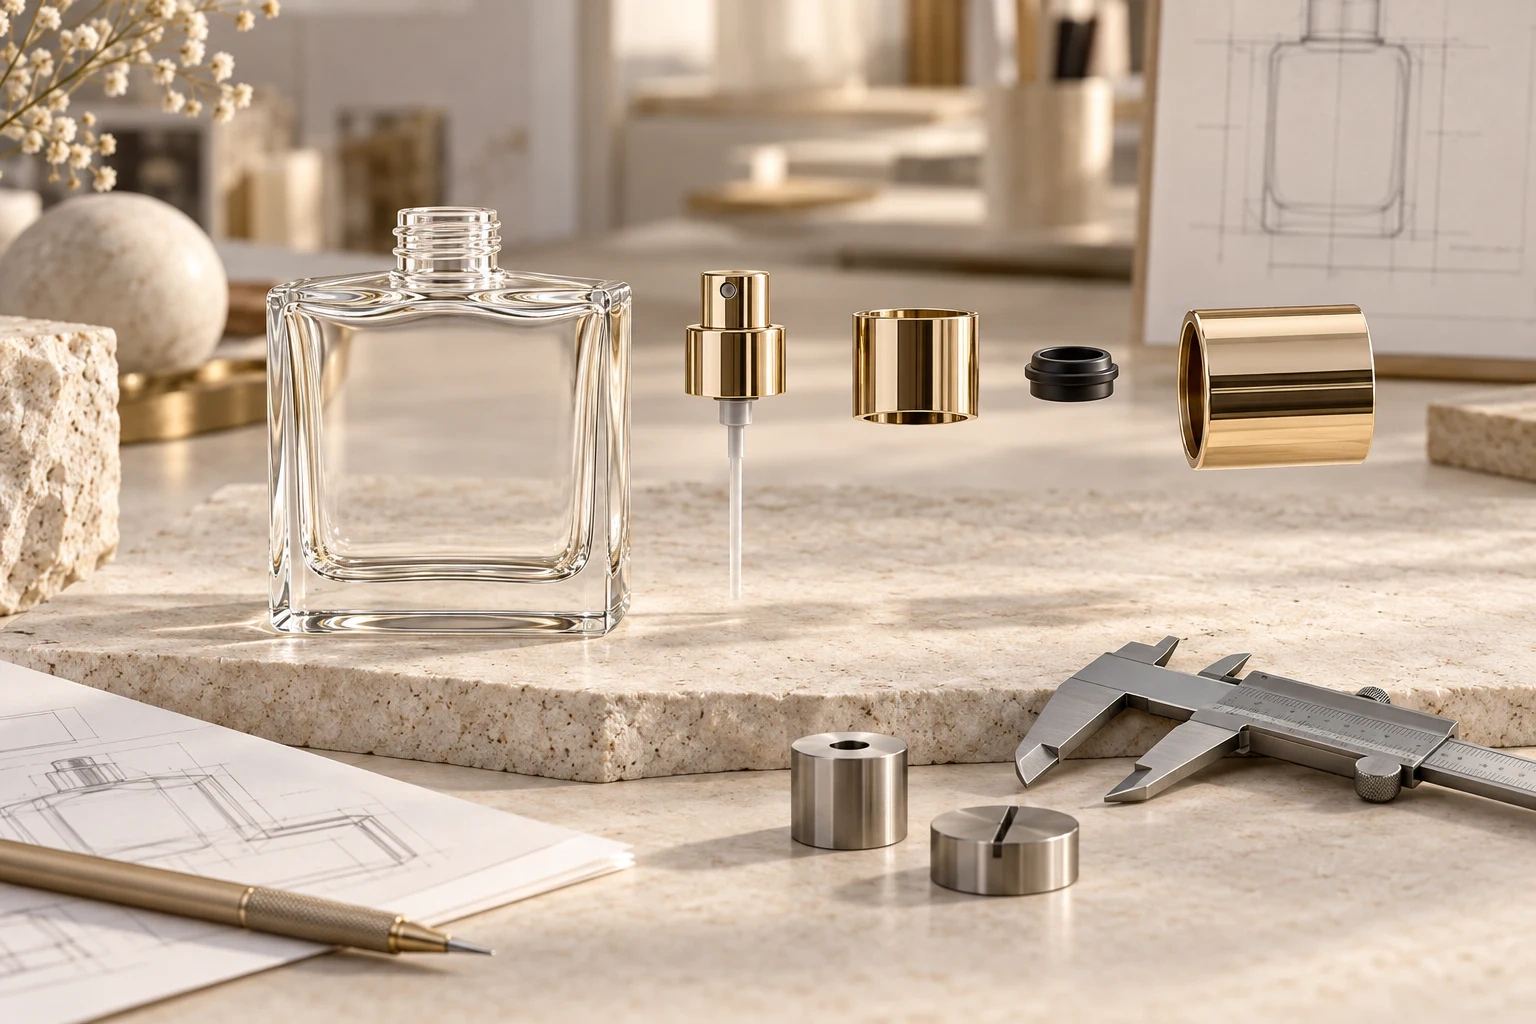
Des composants conformes ne garantissent pas un assemblage conforme
Les projets de parfumerie sont souvent approvisionnés composant par composant. Le verrier confirme le plan du flacon, le fournisseur de la pompe valide l’interface avec le col, le fabricant du capot approuve son ajustement intérieur et le décorateur valide la finition. Pourtant, l’ensemble peut présenter un jeu irrégulier sous la frette, un poussoir apparent, un capot mal retenu, une pompe inclinée ou une fuite lente.
La raison est simple : chaque fournisseur peut travailler à partir d’une référence différente. Une hauteur de flacon mesurée depuis son plan de pose, une hauteur de pompe définie depuis un plan nominal du col et un emboîtement de capot mesuré depuis un épaulement intérieur ne constituent pas automatiquement une chaîne cohérente. Les variations admises se cumulent dans le conditionnement fini.
Il faut donc développer le système de fermeture dans son ensemble : col en verre, mode de fixation, pompe, joint, frette, insert et enveloppe extérieure du capot. Les plans individuels restent indispensables, mais leurs cotes critiques doivent être reliées par des références communes et des critères d’acceptation de l’assemblage.
Partir des interfaces fonctionnelles, pas de la silhouette
Une revue utile des tolérances commence par l’identification des zones qui assurent les efforts, l’étanchéité et le positionnement. Le col apporte la géométrie ; la pompe ou sa bague de sertissage assure la fixation ; le joint réalise l’étanchéité au liquide ; la frette définit la transition visible ; l’insert du capot assure le maintien et la position finale. L’enveloppe décorative du capot peut apporter du poids et de l’esthétique, mais elle ne doit pas masquer une conception intérieure instable.
Dans un système serti, le diamètre et la hauteur de la bague du col, l’ovalisation du col, la portée d’étanchéité, les dimensions du joint, le matériau de la bague de sertissage et les réglages de sertissage interagissent. Dans un système vissé, le profil du filet, sa position de départ, le pas, la plage de couple et la compression du joint deviennent déterminants. Un composant encliqueté ajoute la force de retenue et les variations de force de retrait. Chaque architecture exige sa propre liste de caractéristiques critiques pour le fonctionnement.
Ne soumettez pas toutes les cotes du plan au même niveau de contrôle. Identifiez celles qui conditionnent l’étanchéité, l’alignement, l’actionnement et la bonne mise en place du capot. Elles justifient des données de capabilité et une gestion plus stricte des modifications. Les cotes esthétiques peuvent être suivies séparément : il est inutile d’exiger partout des tolérances irréalistes tout en négligeant les interfaces décisives.
Construire la chaîne de cotes à partir de références explicites
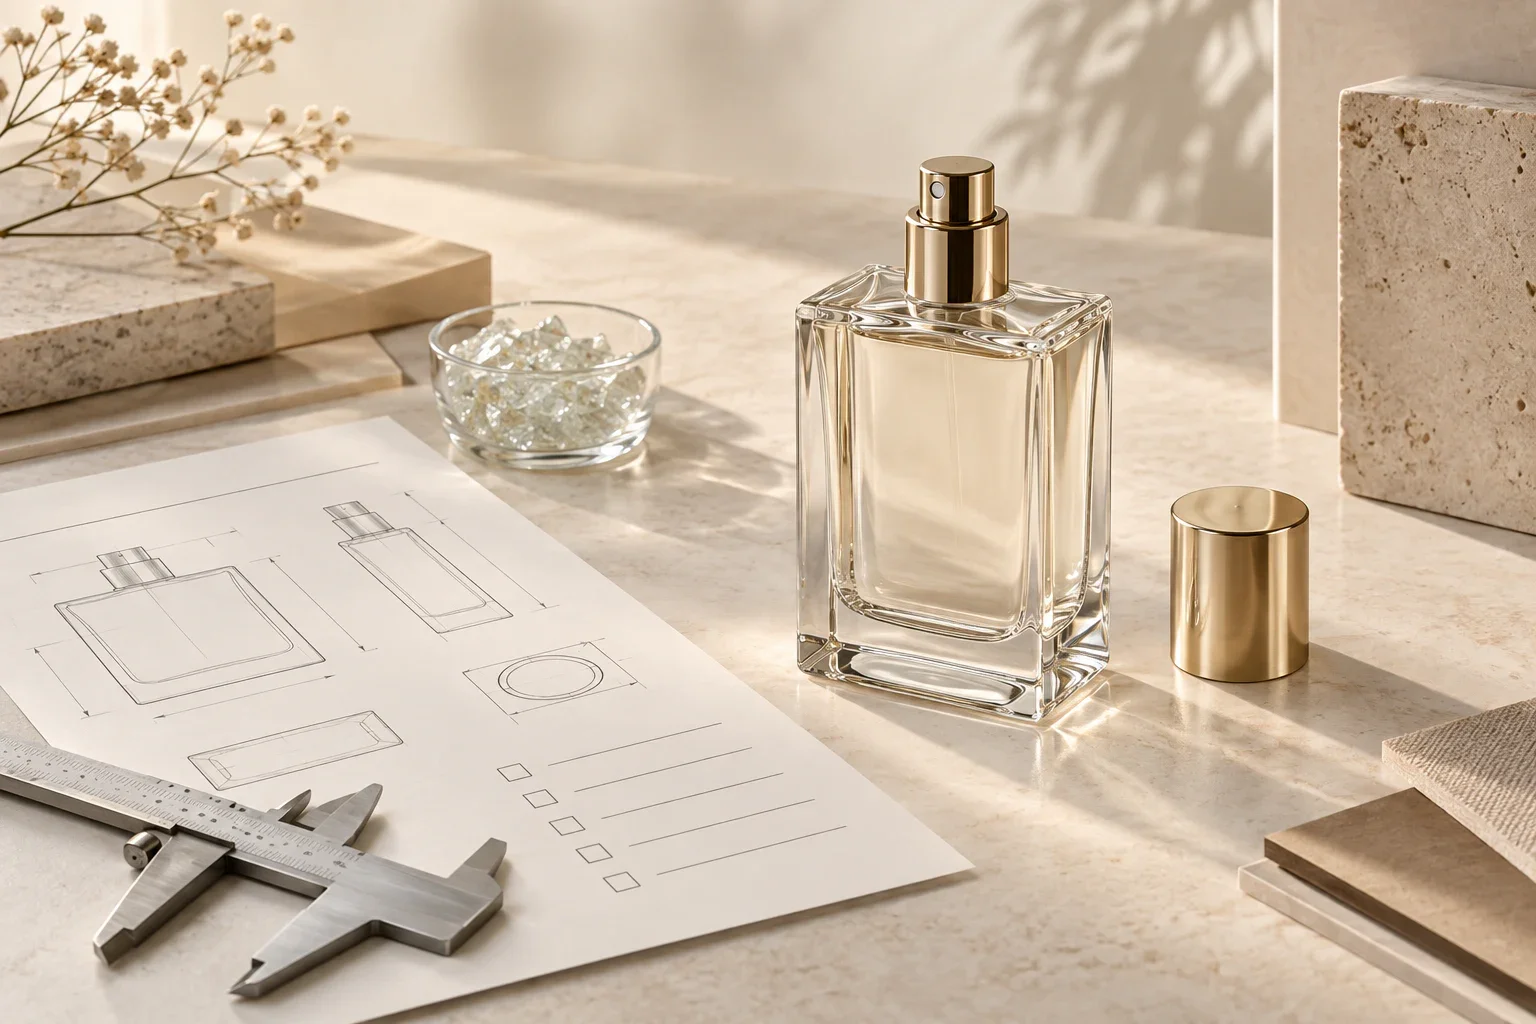
Le plan d’ensemble doit indiquer l’origine des mesures verticales et radiales. Sur le flacon, le plan de pose peut servir à mesurer la hauteur totale du conditionnement, mais le plan d’étanchéité du col est généralement plus pertinent pour la pompe et le joint. Le capot peut se positionner par rapport au dessus de la frette, à un épaulement de l’insert ou au corps de pompe. Sans références explicites, deux contrôleurs peuvent mesurer correctement le même ensemble et aboutir à des conclusions différentes.
Pour chaque maillon de la chaîne, consignez la cote nominale, la variation admise et le sens de son influence sur le résultat. Le calcul au pire des cas constitue un premier filtre utile, mais peut être trop conservateur lorsque des dimensions indépendantes atteignent rarement leurs limites simultanément. Les données de production permettent une approche statistique, à condition que le procédé soit stable et que les échantillons représentent la fabrication courante.
Selon le cas, demandez des mesures provenant de plusieurs empreintes, équipes ou lots. Un échantillon parfait sélectionné à la main ne montre pas si une empreinte produit un col plus haut, ni si un insert de pompe varie après la maintenance de l’outillage. Une traçabilité par empreinte et par lot de composants accélère considérablement la recherche ultérieure des causes.
Décrire l’aspect avec des critères mesurables
Des expressions comme « affleurant », « ajustement haut de gamme » ou « aucun jeu visible » expriment une intention, mais ne permettent pas de piloter la production. Traduisez-les en plages contrôlées : jeu entre frette et verre, jeu entre capot et frette, inclinaison admissible, concentricité, dépassement du poussoir et orientation angulaire lorsque le graphisme doit rester de face.
La mesure ne suffit pas pour toutes les caractéristiques esthétiques. Définissez la distance d’observation, l’éclairage, le fond et la méthode de rotation pour l’examen visuel. Une frette sombre sur verre transparent ne révèle pas les jeux de la même manière qu’une frette dorée sur un flacon laqué. Le référentiel d’aspect approuvé doit utiliser les couleurs et finitions définitives, et non des pièces techniques sans décor.
La retenue du capot doit elle aussi être encadrée par deux limites. Trop faible, elle laisse les capots se desserrer pendant le conditionnement et le transport. Trop forte, elle rend l’ouverture difficile ou risque d’entraîner l’arrachement de la pompe hors du col. Relevez les forces d’insertion et de retrait sur plusieurs cycles, après conditionnement des échantillons et avec des finitions de surface représentatives.
L’étanchéité dépend de tout le système
Une recherche de fuite ne doit jamais s’arrêter au constat « la pompe est défectueuse ». La cause peut être une portée d’étanchéité endommagée, une compression insuffisante du joint, un col ovalisé, un diamètre de sertissage incorrect, une modification du matériau au contact de la formule, un effort excessif exercé par le tube plongeur ou des réglages d’assemblage hors de la plage validée.
Testez des conditionnements remplis représentatifs de la production, debout, couchés et retournés lorsque cela convient, dans des conditions de température et de durée définies. Prévoyez une simulation de transport et un contrôle de l’actionnement après essai. Consignez séparément la variation de masse et les fuites visibles : l’évaporation, le produit retenu dans certaines zones et les résidus extérieurs peuvent sinon fausser l’interprétation.
Utilisez autant que possible la formule réelle. La concentration en alcool, les huiles parfumantes et les autres ingrédients peuvent modifier le comportement des élastomères et des plastiques. Des résultats de compatibilité obtenus avec une autre famille de formules peuvent aider à préparer les essais, mais ne suffisent pas, à eux seuls, à valider le conditionnement commercial.
Une spécification de fermeture exploitable par les acheteurs
- Un plan d’ensemble de référence reliant toutes les interfaces fonctionnelles et les références déclarées.
- Un tableau des cotes critiques précisant valeurs nominales, tolérances, méthode de mesure et fournisseur responsable.
- Une plage de réglages d’assemblage couvrant le sertissage, l’encliquetage ou le couple de vissage, ainsi que les équipements utilisés.
- Des critères de performance pour l’étanchéité, la dose pulvérisée, l’actionnement, la retenue du capot, l’alignement et les jeux visibles.
- Une liste de matériaux approuvés identifiant chaque composant et chaque finition en contact avec la formule.
- Une règle de notification des changements concernant outillages, empreintes, matériaux, sous-fournisseurs et réglages de procédé.
L’objectif n’est pas de supprimer toute variation, mais de concevoir un assemblage qui conserve son fonctionnement et son aspect voulu malgré les écarts inévitables de la production réelle. Lorsque les responsabilités sont définies à chaque interface, les problèmes de fermeture deviennent des questions d’ingénierie mesurables, plutôt que des désaccords récurrents entre fournisseurs de composants.