Un échantillon parfait peut donner une fausse impression de maîtrise
L’échantillon de référence, souvent appelé « golden sample », a un atout essentiel : il rend le projet tangible. Les équipes peuvent le prendre en main, comparer les proportions, apprécier le toucher du capot, examiner le verre et convenir que l’ensemble incarne la marque. Les difficultés commencent lorsqu’on attend de cet objet unique qu’il réponde à toutes les questions de production.
Il ne révèle pas nécessairement ses dimensions mesurées, les grades de matériaux utilisés, la dose délivrée par la pompe, la formulation du revêtement, le couple de serrage approuvé ni les variations admises. Il a peut-être été assemblé par un technicien à partir de composants sélectionnés. Plusieurs mois plus tard, deux parties peuvent comparer la production au même flacon sans s’accorder sur les caractéristiques pour lesquelles il constitue réellement la référence.
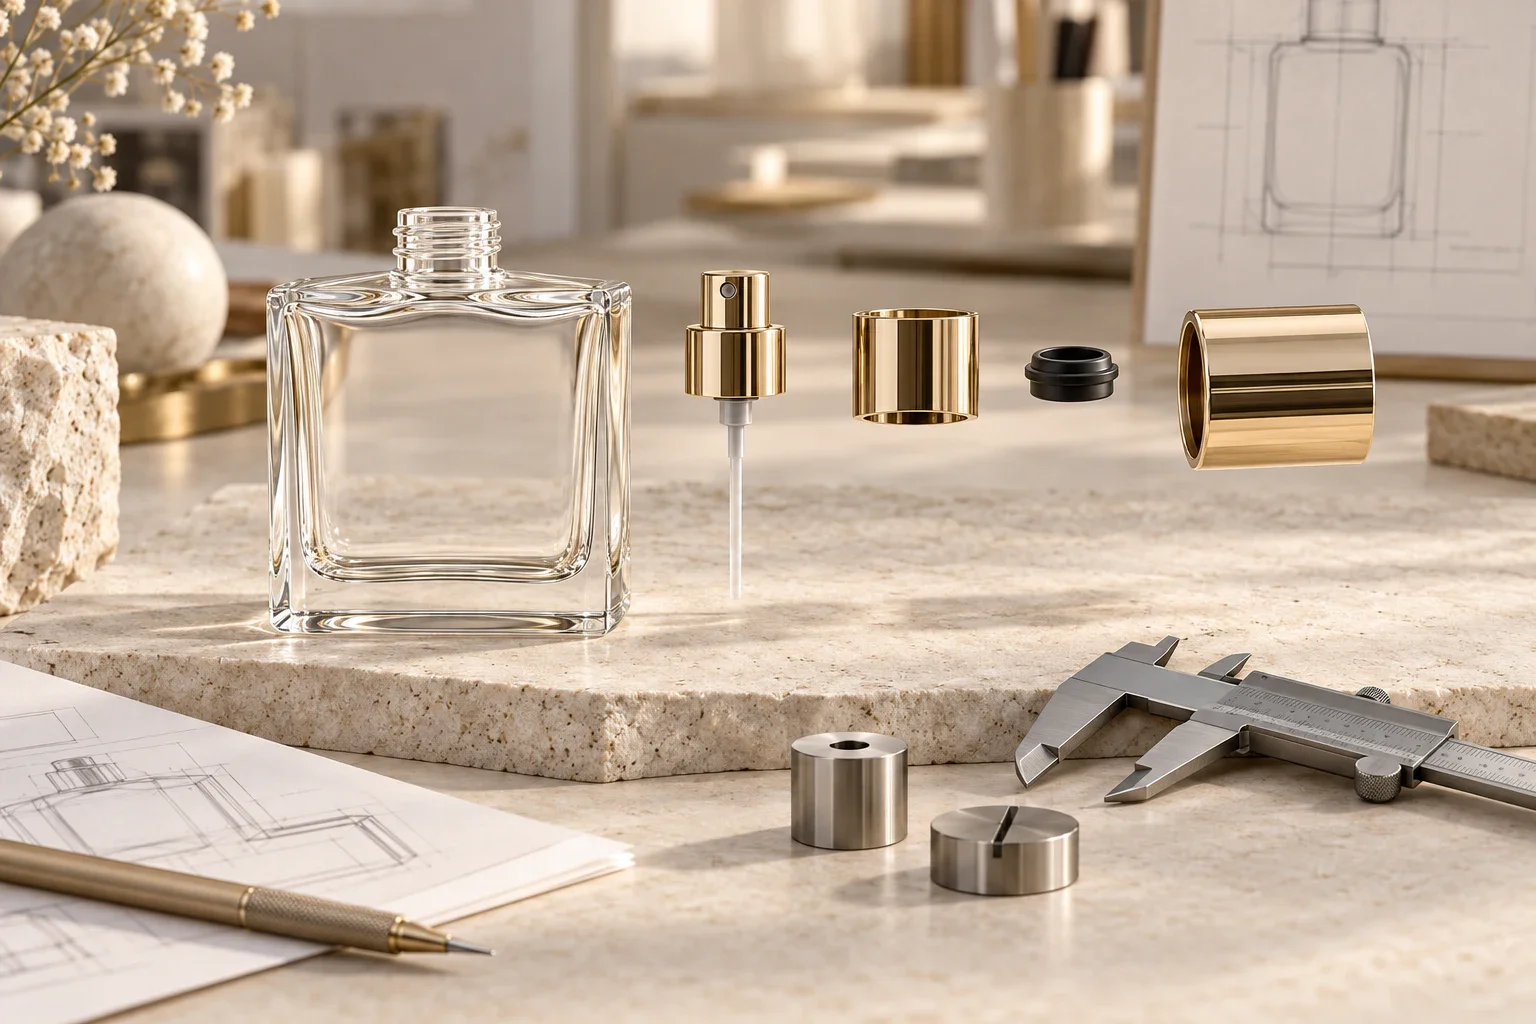
Un système de validation abouti considère cet échantillon comme un élément du dossier, et non comme sa totalité. Il sert de référence pour l’aspect général et le toucher recherchés. Les plans, nomenclatures, spécifications de performance et échantillons limites définissent les caractéristiques que l’objet seul ne permet pas de transmettre de manière fiable.
Définir la hiérarchie des références avant l’apparition des contradictions
Les documents d’un projet de packaging se contredisent parfois. Le plan indique une hauteur de capot, le devis mentionne un autre matériau, un courriel approuve une correction de couleur et l’échantillon physique intègre une version différente de la pompe. Sans hiérarchie explicite, contrôleurs et fournisseurs risquent de retenir la référence qui conforte leur position.
Le dossier de validation doit préciser quel document fait foi pour chaque caractéristique. Le plan d’ensemble signé peut définir les dimensions et les interfaces. La nomenclature identifie les composants. La spécification de décor fixe la couleur et les performances. L’échantillon physique de référence matérialise l’impression visuelle d’ensemble. Une dérogation datée encadre une exception temporaire.
Chaque élément doit porter un indice de révision et une date d’approbation. L’échantillon de référence doit disposer d’un identifiant durable relié au dossier numérique, plutôt que d’une note manuscrite susceptible d’être séparée de son historique. Si l’échantillon et le plan en vigueur divergent, l’écart doit être résolu avant la poursuite de la production.
Utiliser des échantillons limites pour les caractéristiques subjectives
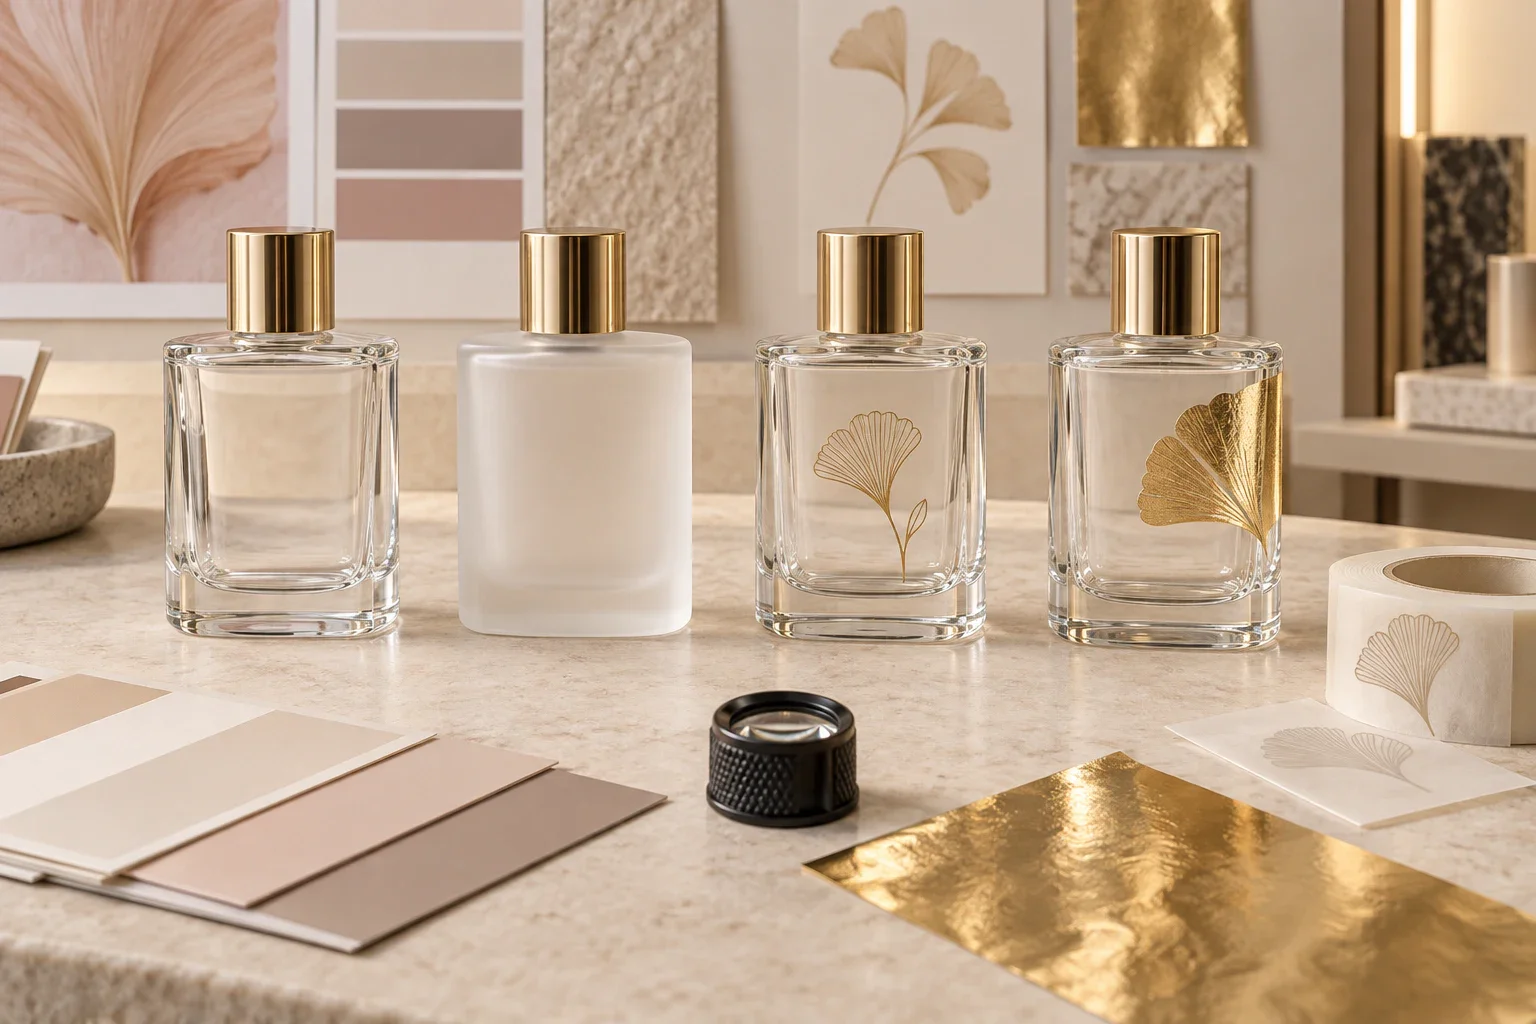
Une référence idéale unique indique bien la cible, mais définit mal les limites. Les petites bulles dans le verre, les joints de moule, la texture du revêtement, la densité d’impression et les rayures légères présentent des degrés variables. Les contrôleurs doivent savoir à quoi ressemble un produit conforme, mais aussi à partir de quel seuil il ne l’est plus.
Un échantillon limite représente le niveau maximal acceptable d’un défaut défini. Il doit être photographié, décrit, identifié et conservé avec l’échantillon de référence. Il faut également préciser la distance d’observation, l’éclairage, le fond, la durée d’examen et l’état du flacon : vide ou rempli.
Il ne s’agit pas de constituer une collection incontrôlée de flacons défectueux. Réservez ces références aux caractéristiques récurrentes difficiles à quantifier. Réexaminez-les régulièrement : les revêtements vieillissent, les étiquettes peuvent se décoller et les manipulations peuvent endommager le verre conservé.
Les échantillons doivent représenter le procédé de production
Des échantillons de référence choisis dans une petite série de développement peuvent masquer la variabilité de la production industrielle. Avec un outillage multi-empreintes, prélevez dans les différentes empreintes. Si le décor mobilise plusieurs montages ou équipes de production, intégrez ces sources de variation. Lorsque capots, pompes et flacons proviennent de lots distincts, réalisez des assemblages qui mettent en évidence les effets du cumul des tolérances.
La validation des premières pièces doit confirmer que le procédé reproduit le résultat approuvé à la cadence habituelle, avec les opérateurs et les contrôles courants. Des pièces produites au ralenti, retouchées ou réglées individuellement peuvent servir au diagnostic, mais ne doivent pas devenir la référence de la production en série.
Consignez les conditions de fabrication du jeu approuvé : ligne, outillage ou empreinte, lots de matières, lot de décoration, paramètres de durcissement, réglages d’assemblage et date. La traçabilité transforme un simple témoin visuel en véritable preuve de maîtrise du procédé.
Un plan d’échantillonnage ne remplace pas le jugement technique
Le contrôle des lots repose généralement sur un échantillonnage, car vérifier toutes les caractéristiques de chaque pièce serait inefficace ou nécessiterait des essais destructifs. Le plan détermine combien de pièces examiner et comment décider de l’acceptation du lot. Il ne définit pas, à lui seul, l’importance des défauts ni le niveau de risque acceptable.
Classez les caractéristiques selon leurs conséquences. Une fuite, du verre cassé, une contamination de la formule ou l’absence d’une information obligatoire ne se maîtrisent pas comme une légère marque d’aspect. Les caractéristiques critiques peuvent nécessiter une surveillance du procédé, des contrôles automatisés ou des essais fonctionnels au-delà du contrôle visuel final sur échantillon. Les limites des défauts d’aspect majeurs et mineurs doivent tenir compte du positionnement de la marque et des capacités réelles du procédé.
Les résultats doivent conserver le nombre de défauts par type, et pas seulement la mention « conforme » ou « non conforme ». Les tendances peuvent révéler l’usure d’une empreinte, une dérive du montage ou une modification chez un fournisseur avant que le seuil de rejet du lot soit atteint. Les données renforcent la démarche qualité lorsqu’elles servent à améliorer le procédé, et non uniquement à autoriser les expéditions.
La gestion des modifications préserve la portée de la validation
Un fournisseur peut juger équivalents un nouveau grade de résine, une autre source de joints, une nouvelle formulation de revêtement ou la réparation d’un outillage. Pourtant, ces changements peuvent modifier la couleur, l’ajustement, l’odeur, le risque de migration, la pulvérisation ou la durabilité de l’emballage fini. L’acheteur doit préciser lesquels nécessitent une notification, de nouveaux échantillons ou de nouveaux essais.
Les règles doivent couvrir les matériaux, les sous-fournisseurs, les outillages, les empreintes, le site de fabrication, les paramètres du procédé, les fichiers graphiques, les standards de couleur et les méthodes de contrôle. Toute substitution d’urgence doit avoir une durée limitée et préciser le traitement des stocks restants.
Lorsqu’une modification est approuvée, mettez à jour le dossier maîtrisé et déterminez s’il faut remplacer l’échantillon physique de référence. Conserver des échantillons obsolètes dans la zone de contrôle est une cause fréquente de dérive silencieuse des spécifications.
Le dossier minimal de validation
- Un plan d’ensemble approuvé, avec les dimensions critiques, les interfaces et l’indice de révision.
- Une nomenclature maîtrisée, qui précise les composants, les matériaux, les finitions et les fournisseurs approuvés.
- Un échantillon physique de référence, identifié, daté, signé et conservé dans des conditions définies.
- Des échantillons limites ou un catalogue de défauts pour les caractéristiques subjectives récurrentes.
- Une spécification de performance, couvrant l’étanchéité, l’actionnement, la dose, l’adhérence, l’ajustement et les contraintes de transport.
- Un plan de contrôle et d’échantillonnage, associé à la classification des défauts et au format des rapports.
- Une matrice de gestion des modifications, précisant les obligations de notification, de revalidation et les responsabilités d’approbation.
L’objectif n’est pas d’accumuler des documents pour eux-mêmes. Il est de préserver les décisions de conception d’un fournisseur, d’une langue, d’un lot et d’une période à l’autre. Bien géré, l’échantillon de référence conserve toute sa valeur : il reste le repère visible d’un système maîtrisé, sans se substituer à ce système.