Un campione perfetto può dare una falsa sicurezza
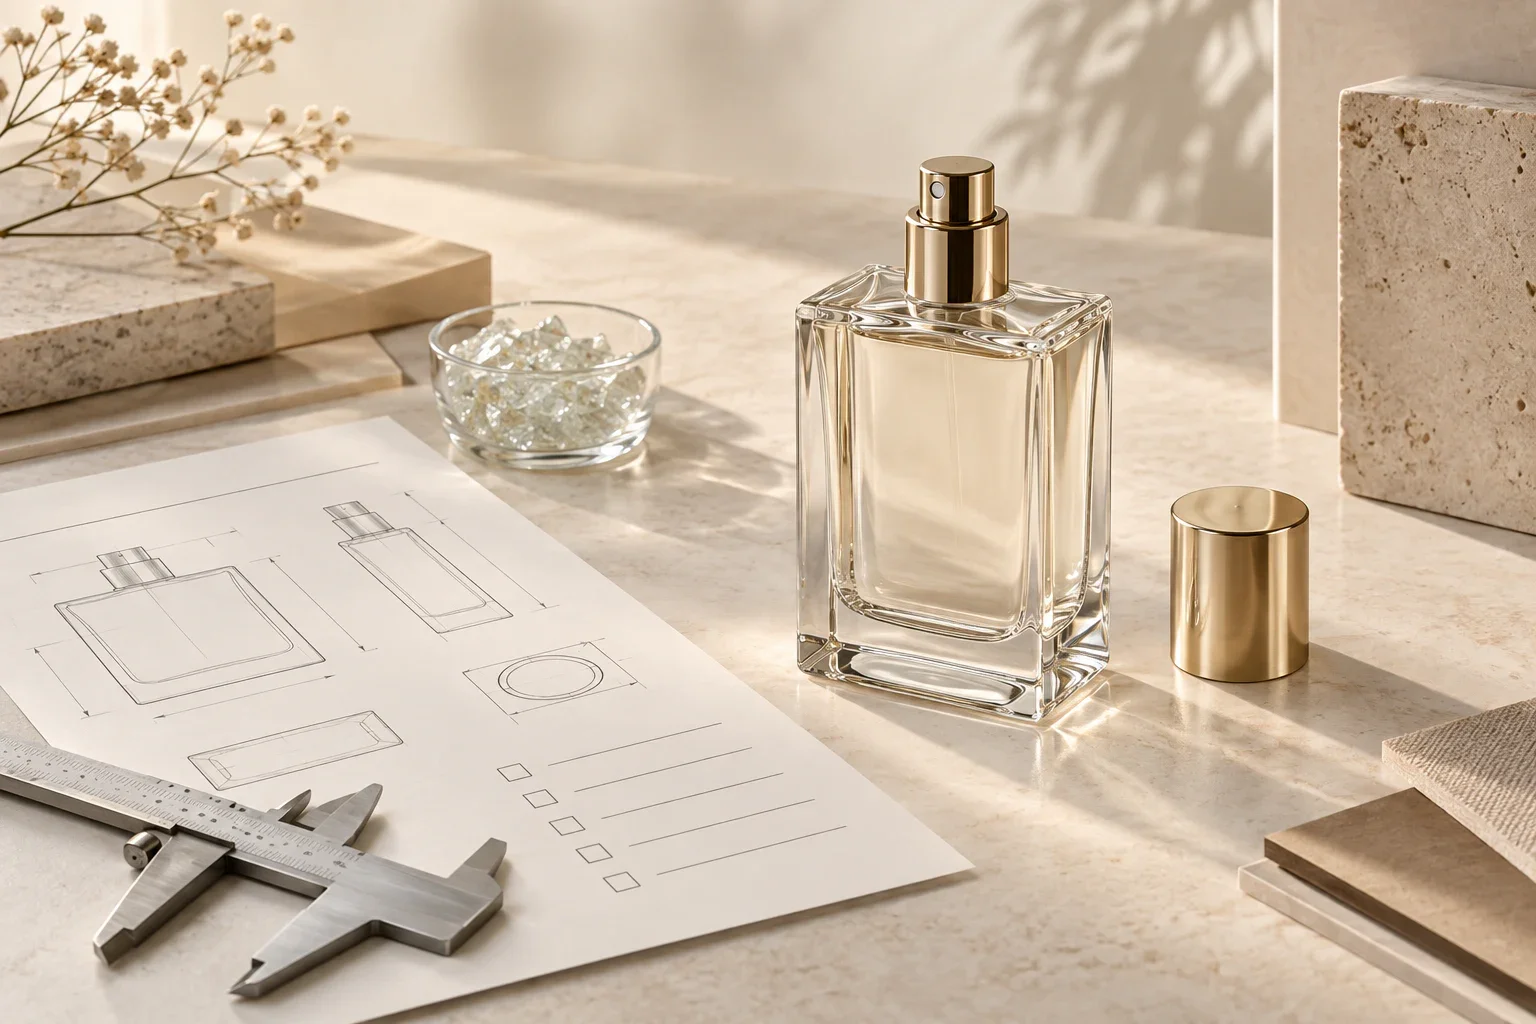
Il campione di riferimento, spesso chiamato “golden sample”, rende concreto un progetto astratto. I team possono tenerlo in mano, confrontare le proporzioni, valutare il tappo al tatto, esaminare il vetro e concordare che il packaging rappresenti il marchio. Il problema nasce quando ci si aspetta che quell’unico oggetto risponda a ogni domanda sulla produzione.
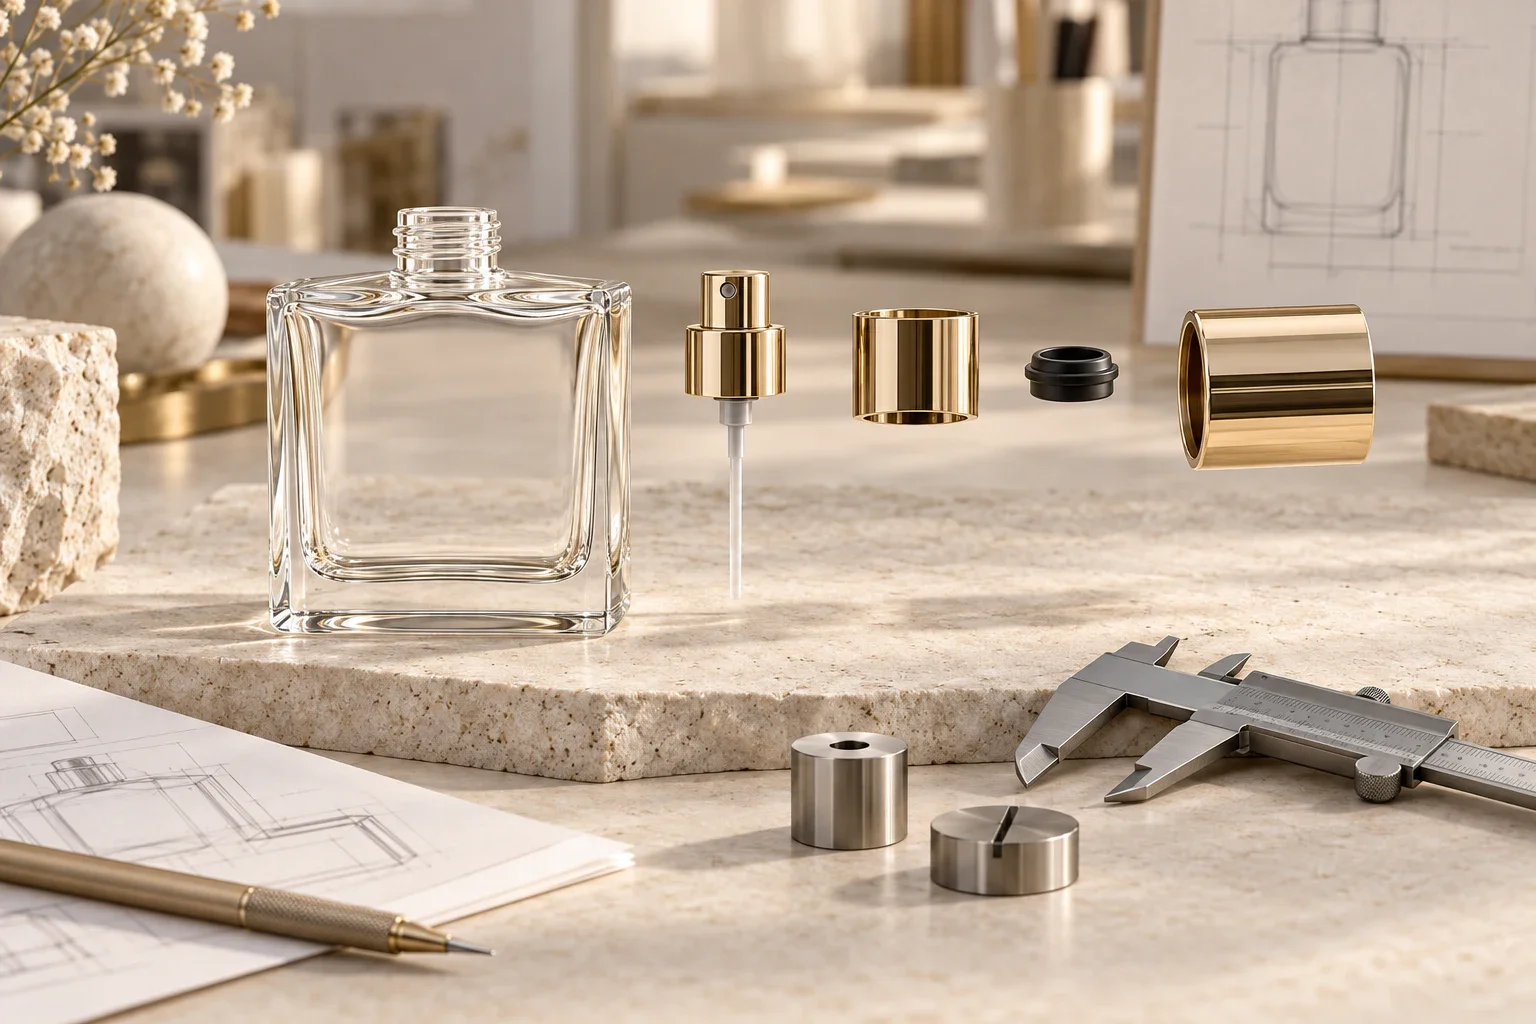
Il campione non rivela necessariamente le dimensioni effettive, le specifiche dei materiali, la dose erogata dalla pompa, la formulazione del rivestimento, la coppia di serraggio approvata o le variazioni ammesse. Potrebbe essere stato assemblato da un tecnico con componenti selezionati. Mesi dopo, due parti possono confrontare la produzione con lo stesso flacone e continuare a non concordare su quali caratteristiche esso definisca davvero.
Un sistema di approvazione maturo considera il campione come una delle evidenze disponibili. Fa da riferimento per l’aspetto complessivo e la sensazione tattile desiderata. Disegni, distinte base, specifiche prestazionali e campioni limite definiscono invece le caratteristiche che l’oggetto da solo non può comunicare in modo affidabile.
Stabilire una gerarchia prima che i documenti entrino in conflitto
I documenti di packaging possono contraddirsi. Il disegno indica una certa altezza del tappo, il preventivo cita un altro materiale, un’e-mail approva una correzione di colore e il campione fisico contiene una revisione diversa della pompa. Senza una gerarchia esplicita, ispettori e fornitori possono scegliere il riferimento che sostiene la propria posizione.
Il fascicolo di approvazione deve indicare quale documento prevale per ciascuna caratteristica. Il disegno d’assieme firmato può definire dimensioni e interfacce. La distinta base identifica i componenti. La specifica di decorazione stabilisce colore e prestazioni. Il campione fisico rappresenta l’impressione visiva complessiva. Una deroga datata disciplina un’eccezione temporanea.
Ogni elemento richiede un indice di revisione e una data di approvazione. Il campione di riferimento deve avere un codice durevole collegato al fascicolo digitale, non un appunto manoscritto che possa separarsi dalla sua storia. Se il campione e il disegno vigente divergono, il sistema deve imporre la risoluzione del conflitto prima che la produzione prosegua.
Usare campioni limite per le caratteristiche soggettive
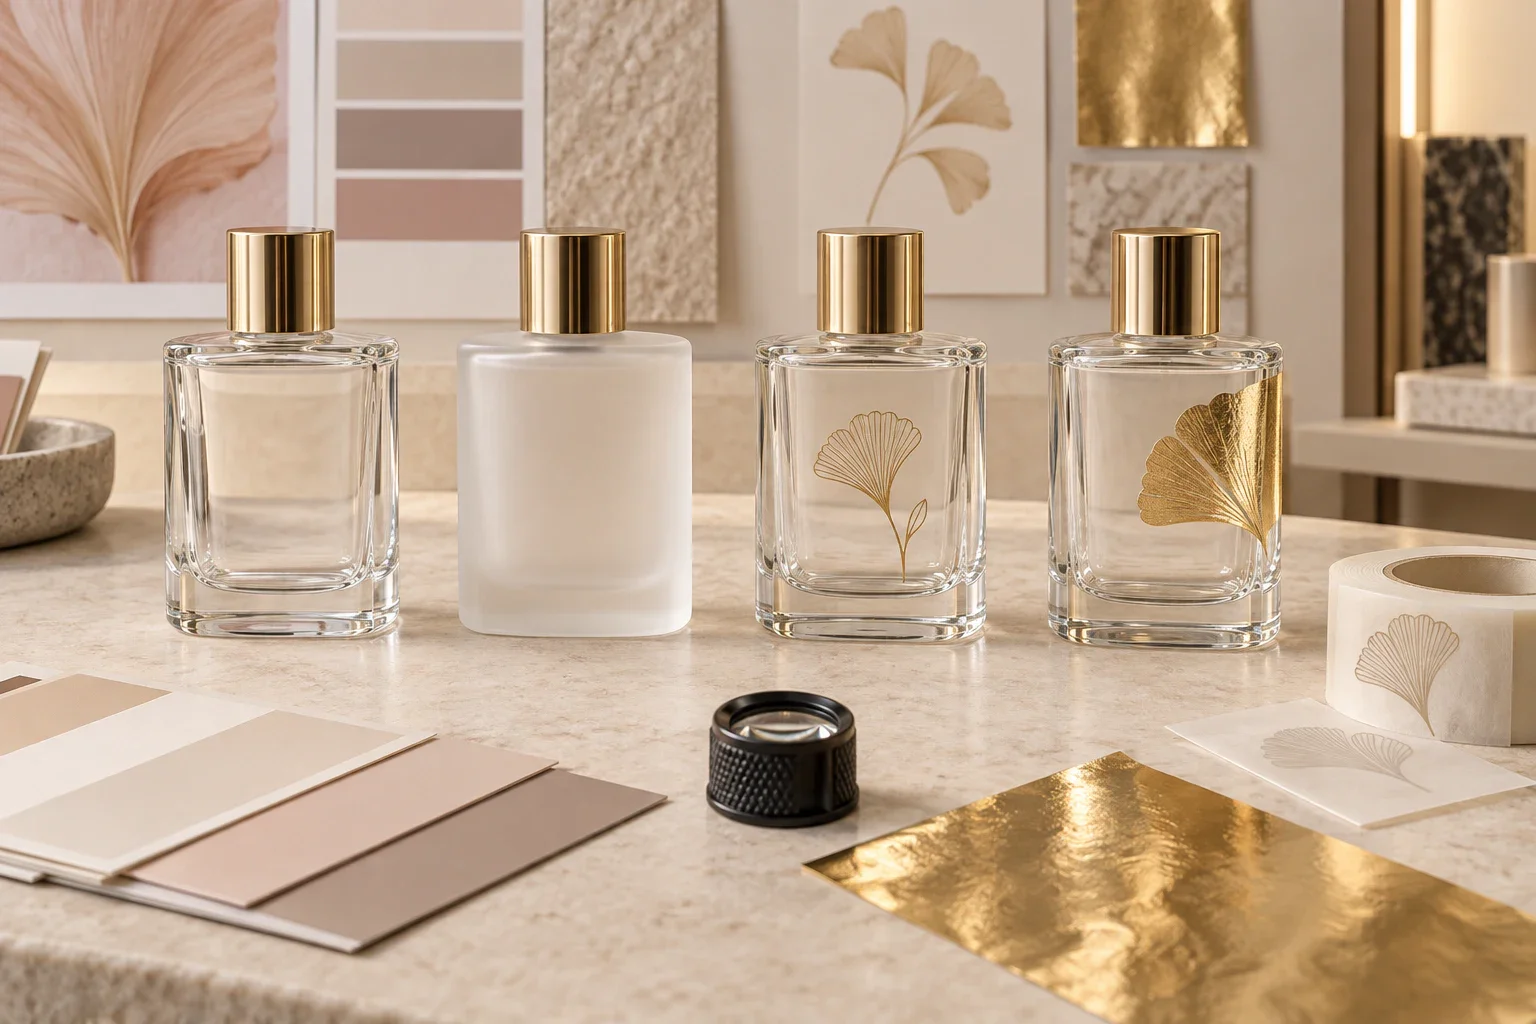
Un’unica referenza ideale indica bene l’obiettivo, ma definisce male i confini. Le piccole bolle nel vetro, le linee di giunzione dello stampo, la texture del rivestimento, la densità di stampa e i graffi lievi si presentano con intensità diverse. Chi controlla deve sapere non soltanto come appare un prodotto conforme, ma anche dove termina l’accettabilità.
I campioni limite mostrano il massimo livello accettabile di un difetto definito. Devono essere fotografati, descritti, codificati e conservati insieme al campione di riferimento. Occorre inoltre stabilire distanza di osservazione, illuminazione, sfondo, tempo di esame e se il flacone vada controllato vuoto o pieno.
Questi riferimenti non devono trasformarsi in una raccolta incontrollata di flaconi difettosi. I campioni limite vanno selezionati solo per caratteristiche ricorrenti difficili da esprimere numericamente. I campioni vanno riesaminati periodicamente: i rivestimenti possono invecchiare, le etichette sollevarsi e il vetro conservato subire danni durante la manipolazione.
Il set di campioni deve rappresentare il processo produttivo
I campioni scelti da una piccola serie di sviluppo possono escludere la variabilità della produzione industriale. Con stampi a più cavità, vanno prelevati campioni da cavità diverse. Se la decorazione impiega più attrezzature di posizionamento o turni, vanno incluse anche queste fonti di variazione. Quando tappi, pompe e flaconi arrivano da lotti distinti, vanno assemblate combinazioni che mettano in evidenza gli effetti della catena di tolleranze.
L’approvazione dei primi pezzi deve confermare che il processo riesca a riprodurre il risultato approvato alla velocità abituale, con gli operatori ordinari e i controlli standard. Pezzi realizzati lentamente, rilavorati o regolati singolarmente possono essere utili alla diagnosi, ma non devono diventare il riferimento per la produzione in serie.
Vanno registrate le condizioni in cui è stato realizzato il set approvato: linea, attrezzatura o cavità, lotti dei materiali, lotto di decorazione, parametri di indurimento, regolazioni di assemblaggio e data. La tracciabilità trasforma il campione da semplice ricordo visivo in un’evidenza utile del processo.
I piani di campionamento non sostituiscono il giudizio tecnico
Il controllo dei lotti si basa normalmente sul campionamento, perché verificare ogni caratteristica di ogni unità sarebbe inefficiente o richiederebbe prove distruttive. Un piano di campionamento definisce quante unità esaminare e come decidere l’accettazione. Non stabilisce, da solo, quali difetti siano importanti o quale livello di rischio sia adeguato.
Le caratteristiche vanno classificate in base alle conseguenze. Perdite, vetro rotto, contaminazione della formula e assenza di informazioni obbligatorie richiedono controlli diversi da quelli applicati a un piccolo segno estetico. Le caratteristiche critiche possono richiedere controlli di processo, verifiche automatiche o prove funzionali oltre all’ispezione visiva finale a campione. I limiti dei difetti estetici maggiori e minori devono riflettere il posizionamento del marchio e la capacità reale del processo.
I risultati devono conservare il conteggio per tipo di difetto, non soltanto l’esito “conforme” o “non conforme”. Le tendenze possono rivelare l’usura di una cavità, una deriva dell’attrezzatura o un cambiamento del fornitore prima che il lotto superi la soglia di rifiuto. La gestione della qualità diventa più efficace quando i dati servono a migliorare il processo, non solo ad autorizzare le spedizioni.
La gestione delle modifiche tutela il significato dell’approvazione
Un fornitore può considerare equivalenti un nuovo grado di resina, una diversa fonte di guarnizioni, una nuova formulazione di rivestimento o la riparazione di uno stampo. Sul packaging finito, però, possono cambiare colore, accoppiamento, odore, rischio di migrazione, nebulizzazione o durata nel tempo. L’acquirente deve definire quali modifiche richiedano una comunicazione e quali richiedano nuovi campioni o prove.
Le regole devono coprire materiali, subfornitori, attrezzature, cavità, stabilimento produttivo, parametri di processo, file grafici, standard cromatici e metodi di controllo. Le sostituzioni d’emergenza devono avere una durata limitata e indicazioni esplicite sulla destinazione delle scorte residue.
Quando una modifica viene approvata, la documentazione controllata va aggiornata e va deciso se sostituire il campione fisico di riferimento. Conservare campioni obsoleti nell’area di controllo è una causa frequente di scostamenti silenziosi rispetto alle specifiche vigenti.
Il contenuto minimo del fascicolo di approvazione
- Disegno d’assieme approvato, con quote critiche, interfacce e indice di revisione.
- Distinta base controllata, con componenti, materiali, finiture e fornitori approvati.
- Campione fisico di riferimento, codificato, datato, firmato e conservato in condizioni definite.
- Campioni limite o catalogo dei difetti per le caratteristiche soggettive ricorrenti.
- Specifica prestazionale, relativa a tenuta, azionamento, dose, adesione, accoppiamento e requisiti di trasporto.
- Piano di controllo e campionamento, collegato alla classificazione dei difetti e al formato dei rapporti.
- Matrice di gestione delle modifiche, che definisca comunicazioni, nuove validazioni e responsabilità di approvazione.
Lo scopo non è produrre documenti fini a sé stessi. È preservare le decisioni progettuali nel passaggio tra fornitori, lingue, lotti e momenti diversi. Un campione ben gestito mantiene il proprio valore: resta il riferimento visibile di un sistema controllato, senza sostituirsi a quel sistema.