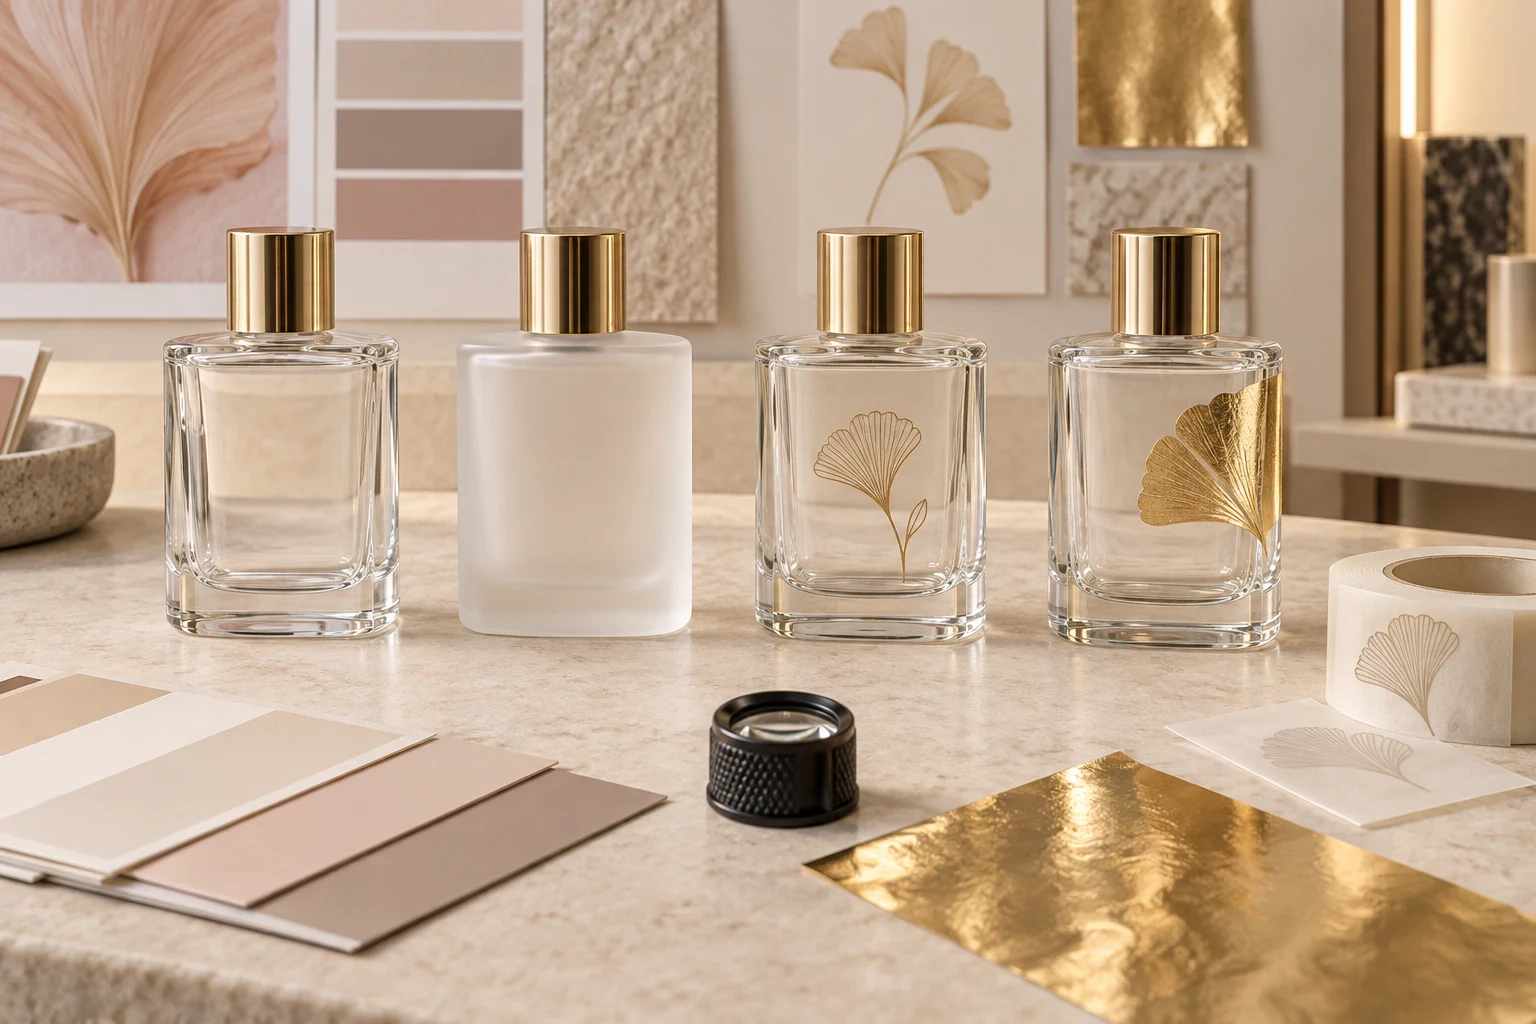
Una fotografia non basta come riferimento
L’approvazione di un decoro si riduce spesso a una foto scattata con il telefono e a un messaggio: «colore approvato». È una registrazione comoda, ma tecnicamente debole. L’elaborazione dell’immagine, le impostazioni dello schermo, la luce ambiente e lo sfondo possono modificare sensibilmente il colore percepito. La foto, inoltre, non definisce brillantezza, velatura, texture, opacità, registro, copertura degli spigoli o durata del decoro.
Uno standard di produzione deve unire un campione fisico a criteri scritti. Il flacone di riferimento mostra l’effetto d’insieme desiderato; la specifica chiarisce quali caratteristiche vengono controllate, come si misurano e quali variazioni restano accettabili. Nessuno dei due elementi è sufficiente da solo.
Il campione di riferimento deve essere realizzato sul flacone destinato alla vendita, seguendo la sequenza di lavorazione prevista. Una verniciatura approvata su un provino di vetro piano può comportarsi diversamente su spalle, angoli, linee di giunzione dello stampo e fondi spessi. Una stampa a caldo approvata prima della finitura trasparente può cambiare dopo l’indurimento finale. Lo standard deve rappresentare la struttura finita, completa di tutti gli strati.
Controllare il supporto prima di valutare la finitura
Il decoro può accentuare variazioni già presenti nel vetro. La distribuzione dello spessore delle pareti modifica il colore osservato in trasparenza. Le linee di giunzione dello stampo interferiscono con la stampa e con il flusso del rivestimento. La contaminazione superficiale può causare crateri o scarsa adesione. Le differenze nella lucidatura a fuoco e i segni di movimentazione diventano più evidenti sotto finiture opache o metallizzate.
Prima delle prove di decorazione, occorre definire la provenienza del flacone, la revisione dello stampo, le condizioni superficiali e il processo di pulizia ammessi. È opportuno conservare flaconi non decorati dello stesso lotto come campioni di controllo. Se in seguito compare un difetto, aiuteranno a distinguere una variazione del vetro da un problema di rivestimento o indurimento.
Il pretrattamento va gestito come una fase produttiva controllata, non come una preparazione secondaria. I prodotti di pulizia, il trattamento a fiamma o al plasma, la velocità della linea e il tempo tra preparazione e applicazione possono influire sull’adesione. Ogni modifica introdotta dal fornitore in questi parametri richiede una valutazione, anche quando la formula colore dichiarata rimane invariata.
Distinguere il colore dalle caratteristiche superficiali
Due campioni possono avere valori colorimetrici simili e apparire comunque diversi perché uno è più brillante, più velato o più strutturato. Lo standard deve fissare il colore obiettivo e la relativa tolleranza, concordando geometria di misura, illuminante, punto di lettura e fondo. Le finiture trasparenti e traslucide richiedono particolare attenzione: la parete del flacone e il liquido utilizzato per simulare il contenuto influenzano la misurazione.
La brillantezza va misurata con una geometria adatta al livello di lucido della superficie. Velatura visibile, buccia d’arancia, alonature e segni di flusso richiedono invece campioni limite o definizioni scritte dei difetti. Per una verniciatura sfumata, vanno precisate posizione e direzione della transizione, copertura minima e massima e asimmetria consentita. L’indicazione «sfumatura uniforme» non basta a chi deve controllare migliaia di flaconi.
Le misure strumentali vanno sempre affiancate da una valutazione visiva con illuminazione controllata. Il metamerismo può far apparire due finiture uguali sotto una luce e diverse sotto un’altra. Il confezionamento va esaminato nelle condizioni di illuminazione più rappresentative del punto vendita, delle riprese fotografiche e dell’uso quotidiano.
Stampa e stampa a caldo richiedono riferimenti di posizione precisi
I file grafici descrivono geometrie bidimensionali, mentre i flaconi presentano curvature, conicità, linee di stampo e un orientamento in appoggio che può variare. Lo standard deve definire il riferimento di posizionamento della stampa, la posizione verticale e orizzontale, l’allineamento angolare, la distorsione ammessa e il modo in cui il flacone viene alloggiato nell’attrezzatura.
Nella stampa a più passaggi, il registro tra i colori può contare più della posizione assoluta dell’intera grafica. Per la stampa a caldo, vanno valutate copertura, nitidezza dei bordi, piccoli punti privi di trasferimento, fessurazioni e adesione nelle transizioni curve. L’effetto metallico cambia anche in funzione della direzione della lamina, della pressione e della regolarità del supporto.
Le fotografie ingrandite possono illustrare le categorie di difetti, senza avere priorità rispetto al campione fisico e ai criteri scritti. Il catalogo deve distinguere i difetti critici, come l’assenza di informazioni obbligatorie, dai difetti estetici maggiori e dalle variazioni minori visibili soltanto a un esame ravvicinato.
Le prove di resistenza devono riflettere il percorso del prodotto finito
L’adesione subito dopo l’indurimento è soltanto il punto di partenza. Il decoro può poi essere esposto al contatto con le guide della linea di riempimento, al montaggio della chiusura, agli inserti dell’astuccio, a vibrazioni, sbalzi termici, gocce di profumo, alcol, sebo e manipolazioni ripetute. Il piano di prova deve considerare queste sollecitazioni.
Va definito il tempo di condizionamento prima delle prove: alcuni rivestimenti continuano a sviluppare le proprie caratteristiche dopo l’uscita dalla linea. Dove pertinenti, vanno adottati metodi concordati di quadrettatura o adesione con nastro, prove di sfregamento con carico e numero di cicli definiti e prove chimiche per contatto localizzato con la formula reale o con liquidi di prova scelti sulla base di una motivazione tecnica. Va specificato se il criterio di accettazione riguarda variazioni di colore, rammollimento, trasferimento di materiale, formazione di bolle, perdita di adesione o abrasione visibile.
Il flacone decorato va testato insieme alla chiusura e all’imballaggio. La gonna di un cappuccio può graffiare una spalla verniciata; un inserto può lucidare una superficie opaca; la carta velina e la polpa di cellulosa stampata possono lasciare segni di contatto diversi durante le vibrazioni. Le prove sull’intero sistema collegano la resistenza del decoro misurata in laboratorio al comportamento effettivo del confezionamento.
Approvare il passaggio alla serie per fasi
Un campione di laboratorio rifinito a mano dimostra una direzione estetica, non la capacità di riprodurla in serie. L’approvazione va organizzata in fasi successive: campione di concept, prova di processo, serie pilota e primo lotto commerciale. A ogni passaggio, vanno documentate le variabili ormai rappresentative della produzione e i rischi ancora aperti.
La serie pilota deve utilizzare gli impianti, le attrezzature, le condizioni di indurimento e i metodi di controllo previsti. I campioni di riferimento vanno scelti da una produzione stabile, non tra pezzi rilavorati o ottimizzati singolarmente. Quando un unico flacone ideale non può descrivere la variabilità naturale, vanno conservati più campioni approvati che rappresentino l’intervallo accettabile.
- Identificazione: provenienza del flacone, formula del decoro, revisione del file grafico, ciclo di lavorazione e data di approvazione.
- Aspetto: colore, brillantezza, velatura, opacità, texture, copertura e posizione della sfumatura.
- Grafica: posizione, registro, definizione dei bordi, integrità della stampa a caldo e orientamento.
- Resistenza: adesione, sfregamento, esposizione chimica, contatti durante il montaggio e sollecitazioni di trasporto.
- Limiti dei difetti: esempi di difetti critici, maggiori e minori, con le relative condizioni di osservazione.
- Gestione dello standard: campioni conservati, durata di conservazione, notifica delle modifiche e condizioni che richiedono una nuova approvazione.
Un buon standard di decorazione non pretende che tutti i flaconi siano identici sotto ingrandimento. Traduce l’intenzione del marchio in criteri condivisi e applicabili in produzione. In questo modo, progettazione, fabbrica e controllo qualità possono prendere la stessa decisione anche quando il team creativo non è più accanto alla linea.