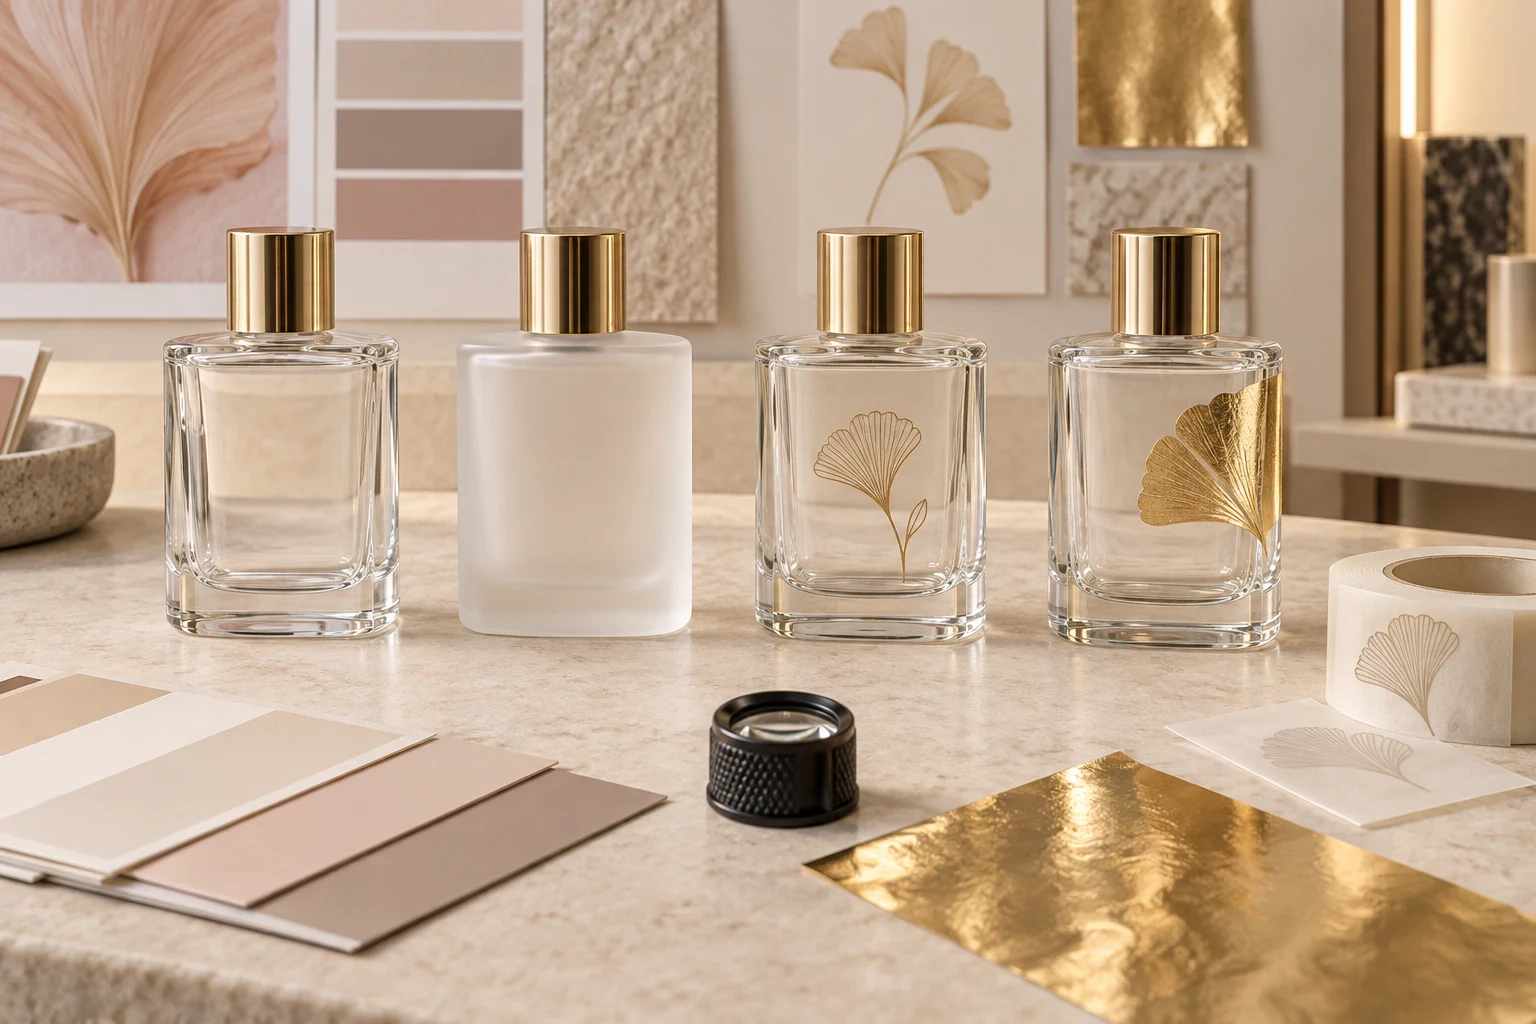
Una fotografía no basta como patrón de referencia
La aprobación de una decoración suele reducirse a una foto tomada con el móvil y un mensaje que dice «color aprobado». Es un registro práctico, pero técnicamente insuficiente. El procesamiento de la imagen, los ajustes de pantalla, la luz ambiental y el fondo pueden alterar considerablemente el color percibido. La fotografía tampoco permite definir el brillo, el velo, la textura, la opacidad, el registro, la cobertura de las aristas ni la resistencia del acabado.
Una referencia de producción debe combinar una muestra física con criterios escritos. El frasco de referencia muestra el efecto visual que se busca; la especificación explica qué se controla, cómo se mide y qué variaciones se consideran aceptables. Ninguno de los dos elementos es suficiente por sí solo.
La muestra patrón debe fabricarse sobre el frasco previsto para la comercialización y siguiendo la secuencia de procesos definitiva. Un recubrimiento aprobado sobre una probeta plana de vidrio puede comportarse de otra manera en hombros, esquinas, líneas de unión del molde y fondos gruesos. Una estampación aprobada antes de aplicar el barniz de acabado puede cambiar después del curado final. La referencia debe representar la estructura terminada, con todas sus capas.
Controle el sustrato antes de evaluar el acabado
La decoración puede acentuar variaciones que ya existen en el vidrio. La distribución del espesor de pared modifica el color observado por transmisión. Las líneas de unión del molde alteran la impresión y el flujo del recubrimiento. La contaminación superficial puede provocar cráteres o una adherencia deficiente. Las diferencias en el pulido al fuego y las marcas de manipulación se hacen más visibles bajo acabados mates o metalizados.
Antes de los ensayos de decoración, defina la procedencia del frasco, la versión del molde, el estado superficial y el proceso de limpieza admitidos. Conserve frascos testigo sin decorar del mismo lote. Si aparece un defecto más adelante, estos testigos ayudarán a distinguir una variación del vidrio de un fallo de recubrimiento o curado.
El pretratamiento debe gestionarse como una etapa controlada de producción, no como una preparación secundaria. Los productos de limpieza, el tratamiento por llama o plasma, la velocidad de línea y el tiempo entre la preparación y la aplicación del recubrimiento pueden influir en la adherencia. Cualquier cambio que introduzca el proveedor en estos parámetros merece una revisión, aunque la fórmula de color declarada siga siendo la misma.
Distinga el color del aspecto superficial
Dos muestras pueden ofrecer valores colorimétricos próximos y, sin embargo, verse distintas porque una presenta más brillo, más velo o mayor textura. El patrón debe fijar el color objetivo y su tolerancia con una geometría de medición, un iluminante, un punto de lectura y un fondo acordados. Los acabados transparentes y translúcidos requieren especial atención: la pared del frasco y el líquido utilizado para simular el contenido influyen en la lectura.
El brillo debe medirse con una geometría adecuada al rango de brillo de la superficie. En cambio, el velo visible, la piel de naranja, la nubosidad y las marcas de flujo requieren muestras límite o definiciones escritas de los defectos. En un lacado degradado, concrete la posición y la dirección de la transición, la cobertura mínima y máxima y la asimetría permitida. «Degradado uniforme» no es una instrucción suficiente para quien debe inspeccionar miles de frascos.
Complemente siempre las mediciones instrumentales con una evaluación visual bajo iluminación controlada. El metamerismo puede hacer que dos acabados coincidan con una luz y difieran con otra. Revise el envase bajo las condiciones de iluminación más representativas del punto de venta, la fotografía y el uso habitual del consumidor.
Defina cómo se posicionan la impresión y la estampación
Los archivos gráficos describen geometrías en dos dimensiones, mientras que los frascos presentan curvaturas, conicidad, líneas de molde y una orientación de apoyo que puede variar. El patrón debe establecer la referencia de posicionamiento de la impresión, su ubicación vertical y horizontal, la alineación angular, la distorsión admisible y la forma de colocar el frasco en el útil de sujeción.
En la impresión con varias pasadas, el registro entre colores puede ser más importante que la posición absoluta del conjunto gráfico. En la estampación en caliente, evalúe la cobertura, la nitidez de los bordes, las pequeñas faltas puntuales de material, las grietas y la adherencia en las transiciones curvas. El aspecto metálico también varía con la dirección de la lámina, la presión y la uniformidad del sustrato.
Utilice fotografías ampliadas para ilustrar las categorías de defectos, sin darles prioridad sobre la muestra física y los criterios escritos. El catálogo debe distinguir los defectos críticos, como la ausencia de información reglamentaria, de los defectos mayores de aspecto y de las variaciones menores que solo se aprecian en una inspección cercana.
Los ensayos de resistencia deben reproducir el recorrido del producto
La adherencia justo después del curado es solo el punto de partida. La decoración puede verse expuesta a las guías de la línea de llenado, el montaje del cierre, los insertos del estuche, las vibraciones, los cambios de temperatura, las gotas de perfume, el alcohol, la grasa de la piel y la manipulación repetida. El plan de ensayos debe contemplar estas situaciones.
Defina el tiempo de acondicionamiento antes de los ensayos, ya que algunos recubrimientos siguen desarrollando sus propiedades después de salir de la línea. Utilice, cuando proceda, métodos acordados de corte en rejilla o adherencia con cinta, ensayos de frotamiento con carga y número de ciclos especificados y ensayos químicos por contacto localizado con la fórmula real o con líquidos de prueba cuya elección esté justificada. Indique si el criterio de aceptación se refiere a cambios de color, reblandecimiento, transferencia de material, formación de ampollas, pérdida de adherencia o abrasión visible.
Ensaye el frasco decorado junto con su cierre y su embalaje. El faldón de un tapón puede rayar un hombro lacado; un inserto puede abrillantar una superficie mate; el papel de seda y la pulpa moldeada pueden dejar marcas de contacto diferentes durante las vibraciones. Los ensayos del conjunto permiten relacionar la resistencia del decorado en el laboratorio con el comportamiento real del envase.
Apruebe el paso a producción por etapas
Una muestra de laboratorio terminada a mano demuestra una intención estética, no la capacidad de reproducirla en serie. Organice una secuencia de aprobaciones: muestra de concepto, ensayo de proceso, serie piloto y primer lote comercial. En cada etapa, registre qué variables ya son representativas de la producción y qué riesgos siguen pendientes.
La serie piloto debe utilizar los equipos, los útiles, las condiciones de curado y los métodos de inspección previstos. Seleccione las muestras patrón de una producción estable, no entre piezas retocadas o ajustadas individualmente. Cuando un único frasco ideal no permita describir la variación natural, conserve varias muestras aprobadas que representen el intervalo aceptable.
- Identificación: procedencia del frasco, fórmula de decoración, versión del archivo gráfico, secuencia de procesos y fecha de aprobación.
- Aspecto: color, brillo, velo, opacidad, textura, cobertura y posición del degradado.
- Grafismo: posición, registro, definición de bordes, integridad de la estampación y orientación.
- Resistencia: adherencia, frotamiento, exposición química, contacto durante el montaje y esfuerzos de transporte.
- Límites de defectos: ejemplos de defectos críticos, mayores y menores, con sus condiciones de observación.
- Gestión de la referencia: conservación de muestras, plazo de conservación, notificación de cambios y motivos que exigen una nueva aprobación.
Un buen patrón de decoración no exige que todos los frascos sean idénticos bajo aumento. Traduce la intención de la marca en criterios compartidos y viables en producción. Así, los equipos de diseño, fabricación e inspección pueden tomar la misma decisión incluso cuando el equipo creativo ya no está junto a la línea.