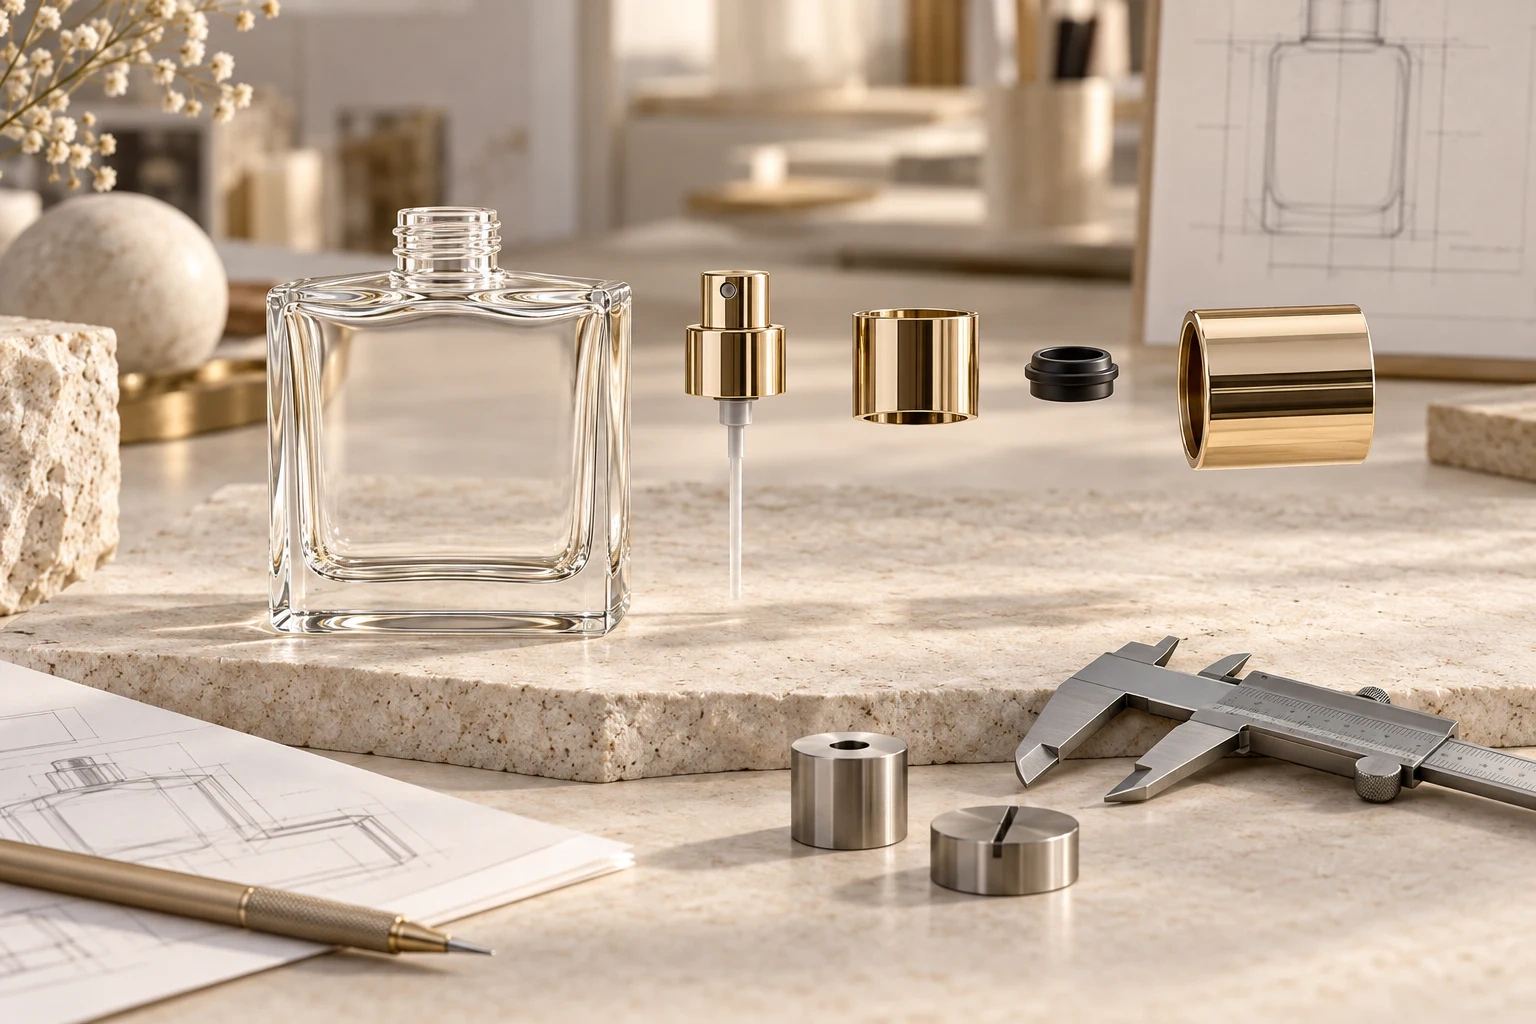
Freigegebene Einzelteile ergeben noch keine freigegebene Baugruppe
Duftverpackungen werden häufig Komponente für Komponente beschafft. Der Glashersteller bestätigt die Flakonzeichnung, der Pumpenlieferant die Schnittstelle zum Hals, der Kappenhersteller die innere Passung und der Dekorateur die Oberflächenveredelung. Trotzdem können am fertigen Set ein ungleichmäßiger Spalt am Zierring, ein freiliegender Sprühkopf, eine lockere Kappe, eine schiefe Pumpe oder eine schleichende Undichtigkeit auftreten.
Der Grund ist einfach: Jeder Lieferant arbeitet möglicherweise mit einem anderen Bezug. Eine von der Standfläche gemessene Flakonhöhe, eine auf eine nominelle Halsebene bezogene Pumpenhöhe und eine von einer inneren Schulter aus gemessene Eingriffstiefe der Kappe bilden nicht automatisch eine schlüssige Maßkette. Jede zulässige Abweichung wirkt sich auf die fertige Verpackung aus.
Entwickelt werden sollte deshalb das gesamte Verschlusssystem: Glashals, Befestigungsart, Pumpe, Dichtung, Zierring, Kappeneinsatz und äußere Kappenhülle. Einzelteilzeichnungen bleiben notwendig, doch ihre kritischen Maße müssen über gemeinsame Bezüge und Annahmekriterien für die Baugruppe miteinander verknüpft werden.
Mit den funktionalen Schnittstellen beginnen, nicht mit der Silhouette
Eine sinnvolle Toleranzanalyse klärt zunächst, wo Kräfte übertragen werden und wie Abdichtung und Positionierung entstehen. Der Flakonhals liefert die Geometrie; Pumpe oder Crimphülse sorgen für die Befestigung; die Dichtung dichtet gegen Flüssigkeit ab; der Zierring gestaltet den sichtbaren Übergang; der Kappeneinsatz bestimmt Halt und Endposition. Die dekorative Außenkappe kann Gewicht und Optik beitragen, darf aber keine instabile innere Konstruktion verdecken.
Bei einem Crimpsystem wirken Wulstdurchmesser und -höhe, Halsovalität, Dichtfläche, Dichtungsabmessungen, Hülsenmaterial und Crimpeinstellungen zusammen. Bei einem Schraubsystem stehen Gewindeprofil, Lage des Gewindeanfangs, Steigung, zulässiger Drehmomentbereich und Dichtungskompression im Mittelpunkt. Ein aufrastendes Bauteil bringt zusätzlich Haltekräfte und Schwankungen der Abzugskraft ein. Jede Bauart braucht eine eigene Liste funktionskritischer Merkmale.
Ordnen Sie nicht jedes Zeichnungsmaß derselben Prüfstufe zu. Ermitteln Sie die wenigen Maße, die Dichtheit, Ausrichtung, Betätigung und Kappensitz bestimmen. Für diese sind Fähigkeitsnachweise und eine strengere Änderungskontrolle erforderlich. Optisch relevante Maße lassen sich getrennt behandeln. So werden nicht überall unrealistische Toleranzen gefordert, während die entscheidenden Schnittstellen zu wenig Beachtung finden.
Die Toleranzkette auf eindeutigen Bezügen aufbauen
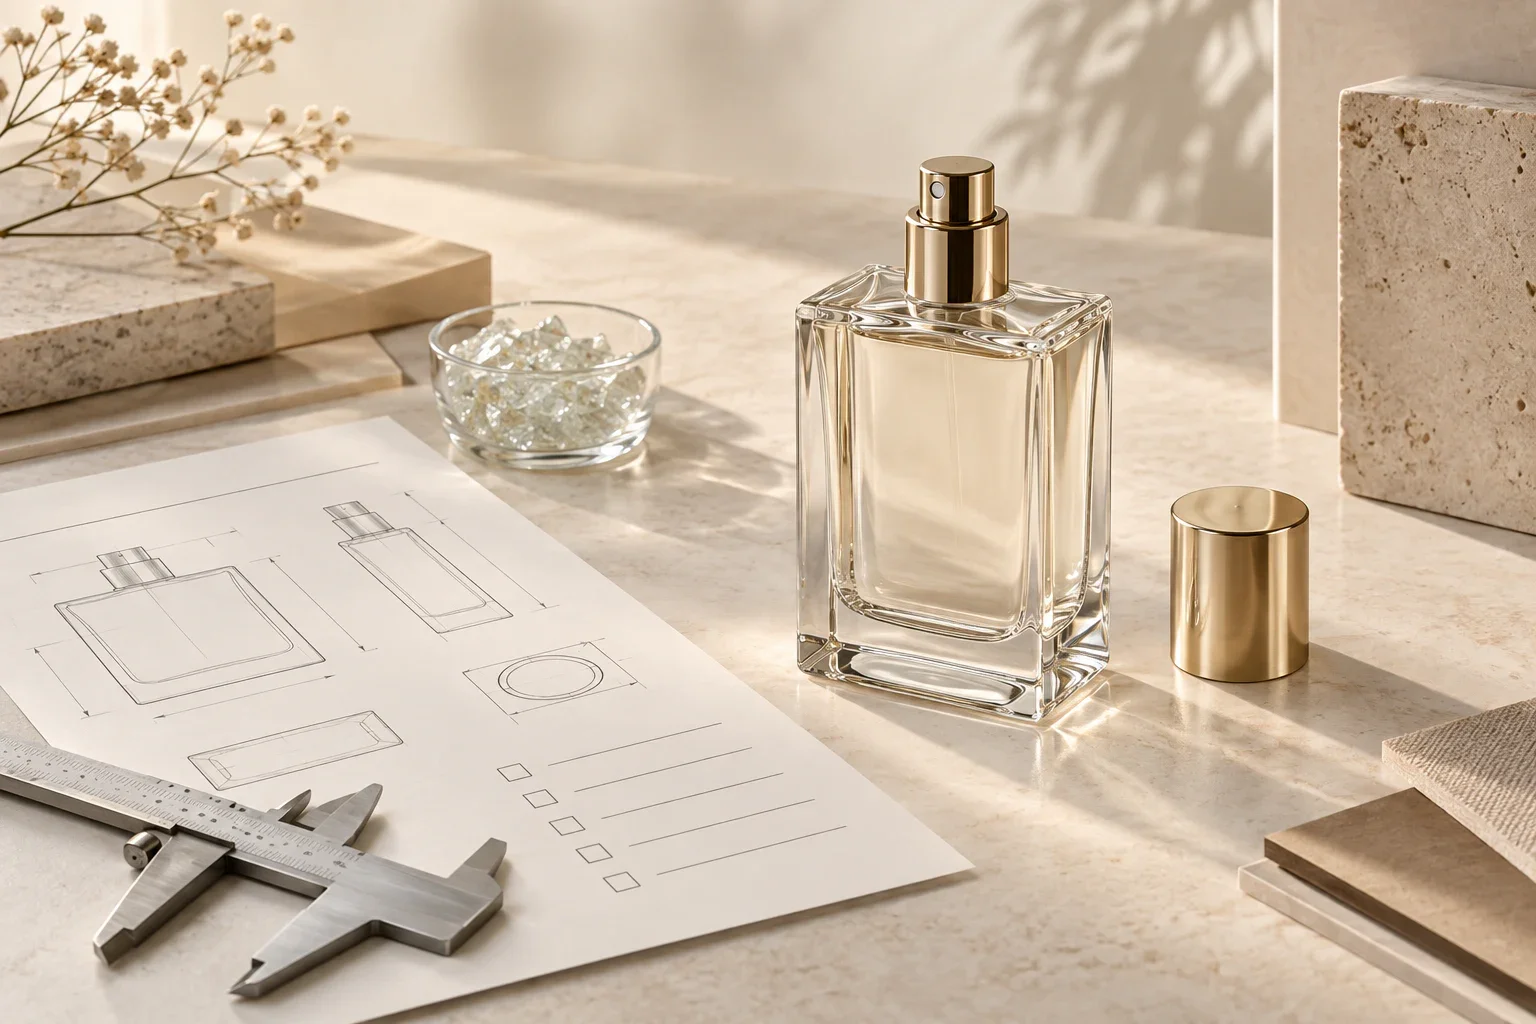
Die Zusammenbauzeichnung muss festlegen, von wo vertikale und radiale Maße ausgehen. Am Flakon eignet sich die Standfläche möglicherweise für die Gesamthöhe der Verpackung; für Pumpe und Dichtung ist meist die Dichtebene am Hals wichtiger. Die Kappe kann sich an der Oberkante des Zierrings, einer Schulter des Einsatzes oder am Pumpenkörper positionieren. Fehlen eindeutige Bezüge, können zwei Prüfer dasselbe Set korrekt messen und dennoch unterschiedliche Schlüsse ziehen.
Eine praxisgerechte Analyse hält für jedes Glied der Maßkette das Nennmaß, die zulässige Abweichung und deren Wirkrichtung fest. Eine Worst-Case-Berechnung ist eine nützliche erste Prüfung, kann jedoch übermäßig konservativ sein, wenn unabhängige Maße ihre Grenzwerte nur selten gleichzeitig erreichen. Produktionsdaten ermöglichen eine statistische Betrachtung – allerdings nur bei einem stabilen Prozess und Stichproben, die die normale Fertigung abbilden.
Fordern Sie, soweit relevant, Messungen aus mehreren Formnestern, Schichten oder Chargen an. Ein makelloses, von Hand ausgewähltes Muster zeigt nicht, ob ein Formnest höhere Hälse erzeugt oder sich ein Pumpeneinsatz nach einer Werkzeugwartung verändert. Die Rückverfolgbarkeit nach Formnest und Komponentencharge beschleunigt eine spätere Ursachenanalyse erheblich.
Optische Anforderungen messbar formulieren
Begriffe wie „bündig“, „hochwertige Passung“ oder „kein sichtbarer Spalt“ vermitteln eine Absicht, reichen aber nicht zur Produktionssteuerung. Übersetzen Sie sie in definierte Bereiche: Abstand zwischen Zierring und Glas, Spalt zwischen Kappe und Zierring, zulässige Neigung, Konzentrizität, sichtbarer Anteil des Sprühkopfs und Winkelausrichtung, wenn Grafiken nach vorn zeigen müssen.
Nicht jedes ästhetische Merkmal lässt sich allein durch Messen bewerten. Legen Sie Betrachtungsabstand, Beleuchtung, Hintergrund und Drehbewegung für die Sichtprüfung fest. Ein dunkler Zierring auf Klarglas lässt Spalte anders hervortreten als ein goldfarbener Ring auf einem lackierten Flakon. Der freigegebene Erscheinungsstandard muss die endgültigen Farben und Oberflächen zeigen, nicht unveredelte technische Teile.
Auch der Kappenhalt braucht eine Unter- und eine Obergrenze. Ist er zu gering, lockern sich Kappen beim Verpacken und Transport. Ist er zu hoch, lässt sich das Produkt nur schwer öffnen oder die Pumpe wird aus dem Hals gezogen. Erfassen Sie Aufsteck- und Abzugskräfte über wiederholte Zyklen, nach der Konditionierung und mit seriennahen Oberflächen.
Dichtheit ist das Ergebnis des gesamten Systems
Eine Leckageuntersuchung darf nicht bei der Aussage „Die Pumpe ist defekt“ enden. Ursachen können eine beschädigte Dichtfläche, unzureichende Dichtungskompression, ein unrunder Hals, ein falscher Crimpdurchmesser, rezepturbedingte Materialveränderungen, eine übermäßige Belastung durch das Steigrohr oder Montageeinstellungen außerhalb des validierten Bereichs sein.
Prüfen Sie gefüllte, serienrepräsentative Verpackungen unter festgelegten Temperatur- und Zeitbedingungen in aufrechter, liegender und, soweit geeignet, umgedrehter Lage. Beziehen Sie Transportsimulationen und eine Betätigungsprüfung nach der Belastung ein. Dokumentieren Sie Massenänderung und sichtbare Leckage getrennt, da Verdunstung, zurückgehaltenes Produkt und äußere Rückstände die Auswertung sonst verfälschen können.
Verwenden Sie nach Möglichkeit die tatsächliche Rezeptur. Alkoholkonzentration, Duftöle und weitere Bestandteile können das Verhalten von Elastomeren und Kunststoffen verändern. Verträglichkeitsnachweise für eine andere Rezepturfamilie können die Prüfplanung unterstützen, dürfen aber nicht automatisch zur Freigabe der kommerziellen Verpackung führen.
Eine Verschlussspezifikation für die Beschaffung
- Eine verbindliche Zusammenbauzeichnung, die alle funktionalen Schnittstellen und festgelegten Bezüge verbindet.
- Eine Tabelle kritischer Maße mit Nennwerten, Toleranzen, Messverfahren und verantwortlichem Lieferanten.
- Ein definiertes Montageprozessfenster für Crimp-, Rast- oder Drehmomenteinstellungen einschließlich der verwendeten Anlagen.
- Leistungskriterien für Dichtheit, Sprühmenge, Betätigung, Kappenhalt, Ausrichtung und sichtbare Spalte.
- Eine freigegebene Materialliste, die sämtliche rezepturberührenden Komponenten und Oberflächenveredelungen erfasst.
- Eine Regel zur Änderungsmitteilung für Werkzeuge, Formnester, Materialien, Unterlieferanten und Prozesseinstellungen.
Das Ziel ist nicht, jede Abweichung zu beseitigen. Gefragt ist eine Baugruppe, die innerhalb der unvermeidlichen Streuung realer Produktion zuverlässig funktioniert und das beabsichtigte Erscheinungsbild bewahrt. Sind die Zuständigkeiten an den Schnittstellen klar geregelt, werden Verschlussprobleme zu messbaren technischen Aufgaben statt zu wiederkehrenden Auseinandersetzungen zwischen Komponentenlieferanten.